
 ITA

Il dosaggio del polimero è la regolazione più rapida che è possibile effettuare sull'installazione di una pressa a vite ed è anche la più facile da sbagliare. Sottodosando i fanghi, la pressa spinge i solidi fini attraverso il vaglio. Se ne assumi una dose eccessiva, il conto del polimero aumenterà mentre la torta rimane bagnata. Se si sceglie la dose giusta, la stessa macchina sarà in grado di produrre un panello notevolmente più secco e un filtrato più limpido nello stesso turno, senza alcuna modifica meccanica. Questo articolo spiega cosa cambia quando si sposta il dosaggio del polimero, quali numeri di prestazioni rispondono per primi e come stabilire una finestra di dosaggio che mantenga la macchina da stampa stabile e i costi sotto controllo.
Perché la dose di polimero modifica i risultati della pressa a vite così rapidamente
Una macchina per la disidratazione dei fanghi con pressa a vite funziona in modo diverso da una pressa a nastro o da una centrifuga. Il fango entra nella zona di alimentazione e viene convogliato lungo un albero conico, dove l'aumento della pressione spinge l'acqua fuori attraverso gli spazi tra gli anelli fissi e mobili. La struttura floccata creata dal condizionamento del polimero determina il modo in cui la torta rilascia l'acqua. Se i fiocchi sono piccoli e deboli, passano attraverso gli interstizi dello schermo e finiscono nel filtrato. Se i fiocchi sono troppo grandi e scivolosi, intrappolano l'acqua all'interno della torta e la zona di compressione non riesce a farla uscire. La dose di polimero, in altre parole, decide se la pressa opera in una finestra stabile o si sposta verso una delle due modalità di guasto.
Le due modalità di fallimento: sottodosaggio e sovradosaggio
Sottodosaggio: fiocchi deboli, filtrato sporco
Quando la dose di polimero è troppo bassa, le particelle non vengono completamente neutralizzate o legate. I fiocchi rimangono piccoli, si tagliano facilmente nella zona di miscelazione e passano attraverso il vaglio. Il primo avvertimento visibile è un filtrato torbido e l'aumento dei solidi sospesi nel flusso di ritorno. Nei casi più gravi, la cattura dei solidi può scendere al di sotto del 70%, il che significa che l'impianto ricircola lo stesso carico inquinante alla testa dello stabilimento e lo tratta una seconda volta. Inoltre il panello esce più umido e tende a rompersi all'estremità di scarico perché la debole struttura flocculante collassa sotto compressione.
Sovradosaggio: polimero in eccesso, torta bagnata
Il sovradosaggio è più ingannevole. Il polimero extra ricopre i fiocchi, rendendoli scivolosi, quindi la torta scivola attraverso la zona di compressione senza rilasciare acqua. L'acqua libera rimane bloccata all'interno della rete flocculata e la secchezza della torta si stabilizza o scende. Il filtrato diventa nuovamente torbido, ma questa volta la torbidità proviene dal polimero disciolto anziché dai solidi grezzi. Il consumo di polimero per tonnellata secca aumenta, nel serbatoio di dosaggio e nel canale di filtrato appare schiuma e lo schermo necessita di una pulizia più frequente. Il polimero residuo nel filtrato può anche interferire con i processi biologici o di membrana a valle.
Indicatori chiave di prestazione che cambiano con il dosaggio del polimero
Il modo migliore per vedere come la dose di polimero influisce su una pressa a vite è confrontare i tre stati di dosaggio fianco a fianco.
| Livello di dose | Cattura dei solidi | Solidi della torta | Costo del polimero per tonnellata secca | Impatto operativo |
|---|---|---|---|---|
| Sottodosato | Basso; il filtrato è torbido | Al di sotto del previsto; la torta si sbriciola | Ingannevolmente basso | Pulizia frequente dello schermo; i solidi ricircolano |
| Ottimale | Alto; il filtrato è limpido | Massimo per il fango dato | Costo totale equilibrato | Corsa stabile; schermo autopulente |
| Overdose | Polimero elevato ma residuo nel filtrato | Altopiano o declino | Superiore al necessario | Incrostazioni sullo schermo; slittamento della vite; schiumoso |
L’ottimale pratico si trova vicino al confine tra ottimale e sovradosaggio. La dose più bassa che mantiene la secchezza della torta sul plateau e il filtrato limpido è anche la dose di costo totale più basso. Aumentare la dose da quel punto in poi comporta un aumento della spesa chimica senza migliorare i risultati.
Dati sul campo: Quanti solidi della torta può aggiungere il polimero?
Un impianto municipale negli Stati Uniti utilizzava le stesse presse a vite con due dosi di polimero e registrava la differenza nella produzione normale. A 45 libbre attive di polimero per tonnellata secca di fanghi, media della stampa 18,85% di solidi della torta . Con 36 libbre attive per tonnellata secca, la media era del 17,73%. Quel guadagno di 1,1 punti percentuali derivava da circa il 25% in più di polimero, quindi l’impianto ha dovuto soppesare il costo di trasporto inferiore con il costo chimico più elevato.
I dati di riferimento sul campo più ampi puntano nella stessa direzione. Con il giusto tipo di polimero e la giusta dose, una pressa a vite può guadagnare Da 3 a 8 punti percentuali di solidi secchi sulla stessa macchina, senza investimenti di capitale. Gli stessi dati di riferimento mostrano anche che il polimero sbagliato, o il polimero giusto nella dose sbagliata, può cancellare completamente tale vantaggio. Questo è il motivo per cui il dosaggio dei polimeri è una delle prime cose da controllare quando una pressa a vite non soddisfa le sue specifiche.
Come trovare la dose ottimale di polimero per i tuoi fanghi
Inizia con un test Floc, non con una prova su vasta scala
Prendi un campione da un litro dei fanghi di alimentazione, aggiungi la soluzione polimerica alla concentrazione che intendi utilizzare e mescola delicatamente. Cerca tre cose: dimensione del fiocco, forza del fiocco e chiarezza del surnatante. Fiocchi sani si formano in pochi secondi, sopravvivono alla leggera agitazione e lasciano l'acqua limpida. Se l'acqua rimane torbida, la dose è troppo bassa. Se l'acqua contiene lanugine visibili o i fiocchi risultano appiccicosi, la dose è già troppo alta.
Confermare con una ripresa controllata sulla pressa
Inizia con il 60-70% del dosaggio suggerito dal test del floccolo. Mantenere costante il flusso di alimentazione e attendere 15–20 minuti affinché la pressa si stabilizzi. Aumentare la dose in incrementi di circa il 10–15% ogni 20–30 minuti e registrare la torbidità del filtrato, la secchezza della torta e la corrente di pressatura ad ogni passaggio. La secchezza della torta aumenterà, poi si stabilizzerà, quindi rimarrà piatta o diminuirà. La dose appena prima che inizi il plateau è quella ottimale a livello pratico. Per il funzionamento quotidiano, ridurlo del 5-10% per lasciare spazio a variazioni nella qualità dei fanghi.
Monitora i segnali giusti
Solidi sospesi filtrati, secchezza della torta, costo del polimero per tonnellata secca, pressione differenziale dello schermo e frequenza di pulizia sono i cinque numeri che indicano se la dose è ancora corretta. Non inseguire solo la secchezza della torta. Se il filtrato diventa torbido mentre aumentano i solidi della torta, stai semplicemente convertendo un problema di filtrato in una metrica della torta. Il filtrato è il sistema di allarme precoce; la torta è il risultato finanziario.
Preparazione dei polimeri e precisione di dosaggio: il lato dell'attrezzatura
Anche la dose teorica corretta fallisce se il polimero è scarsamente invecchiato, diluito in modo non uniforme o pompato a una velocità che non corrisponde al flusso dei fanghi in ingresso. Le valvole manuali vanno alla deriva e gli operatori non possono controllarle ogni minuto. Un'unità di dosaggio automatizzata risolve il problema perché prepara la soluzione madre, la diluisce alla concentrazione target e dosa continuamente l'output in proporzione al flusso di alimentazione. Per gli impianti in cui la concentrazione dei fanghi varia durante il giorno, an sistema integrato di dosaggio polimeri con controllo a frequenza variabile è un investimento pratico che protegge sia la qualità del filtrato che il consumo di polimero. Impianti con presse identiche possono produrre risultati diversi solo perché uno dispone di apparecchiature di dosaggio precise e l'altro no.
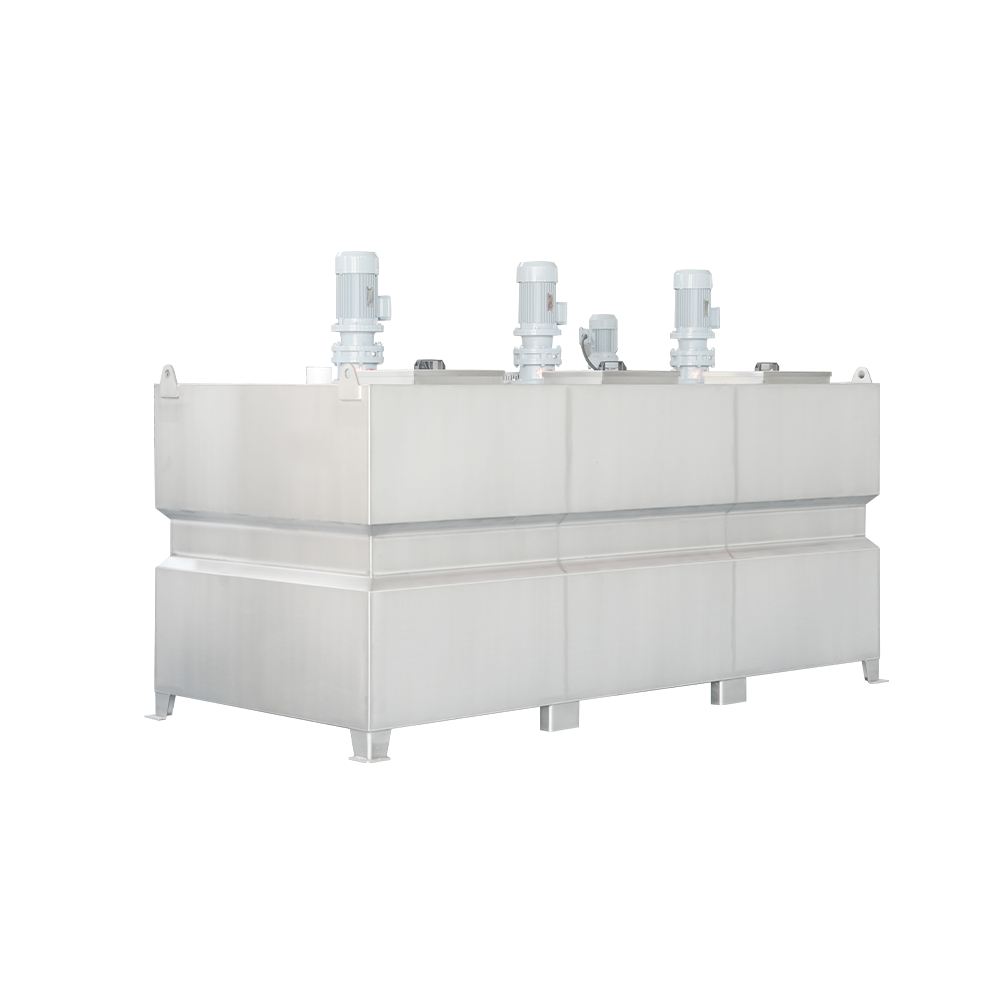 Dosaggio chimico in polvere integrato automatico personalizzato Dosaggio a frequenza variabile Dev Yangzhou Qinxin Environmental Protection Technology Co., Ltd. è la Cina con dosaggio chimico automatico integrato in polvere a frequenza variabile... Visualizza il prodotto →
Progettazione della pressa a vite e come interagisce con la domanda di polimeri
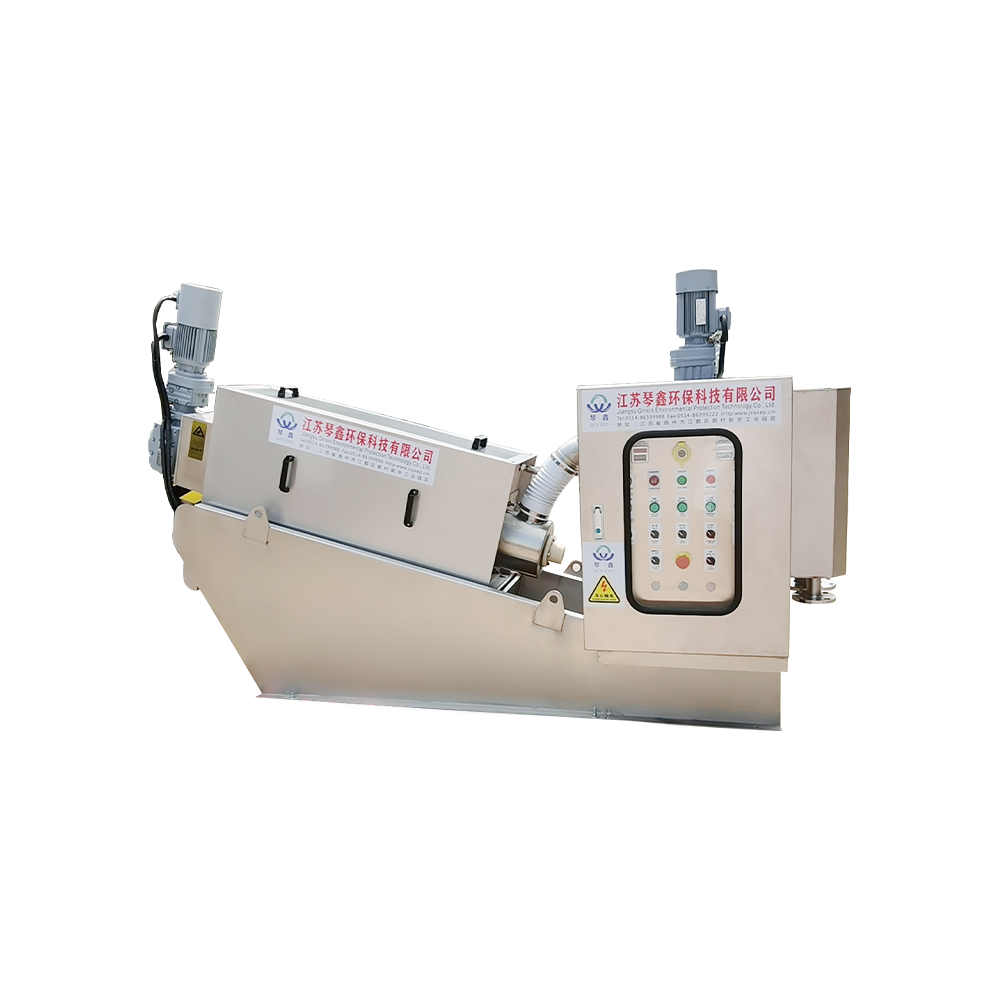
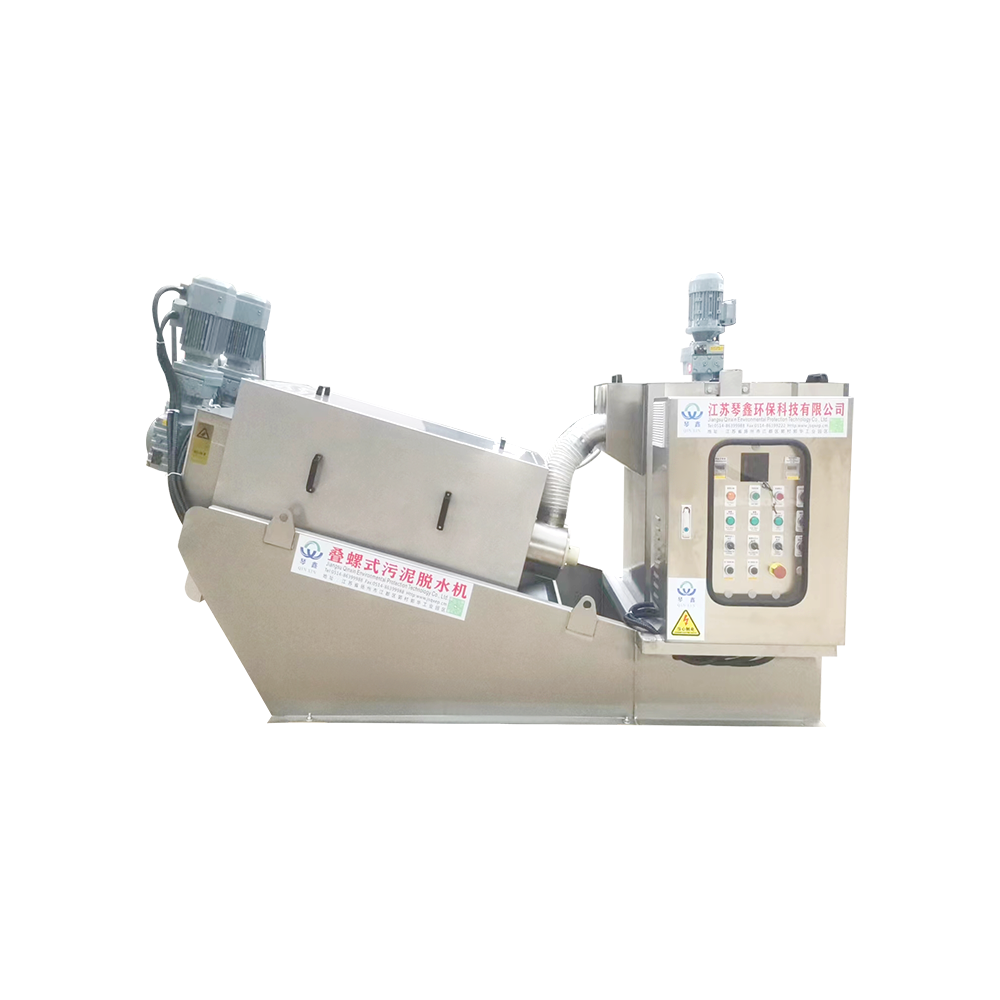
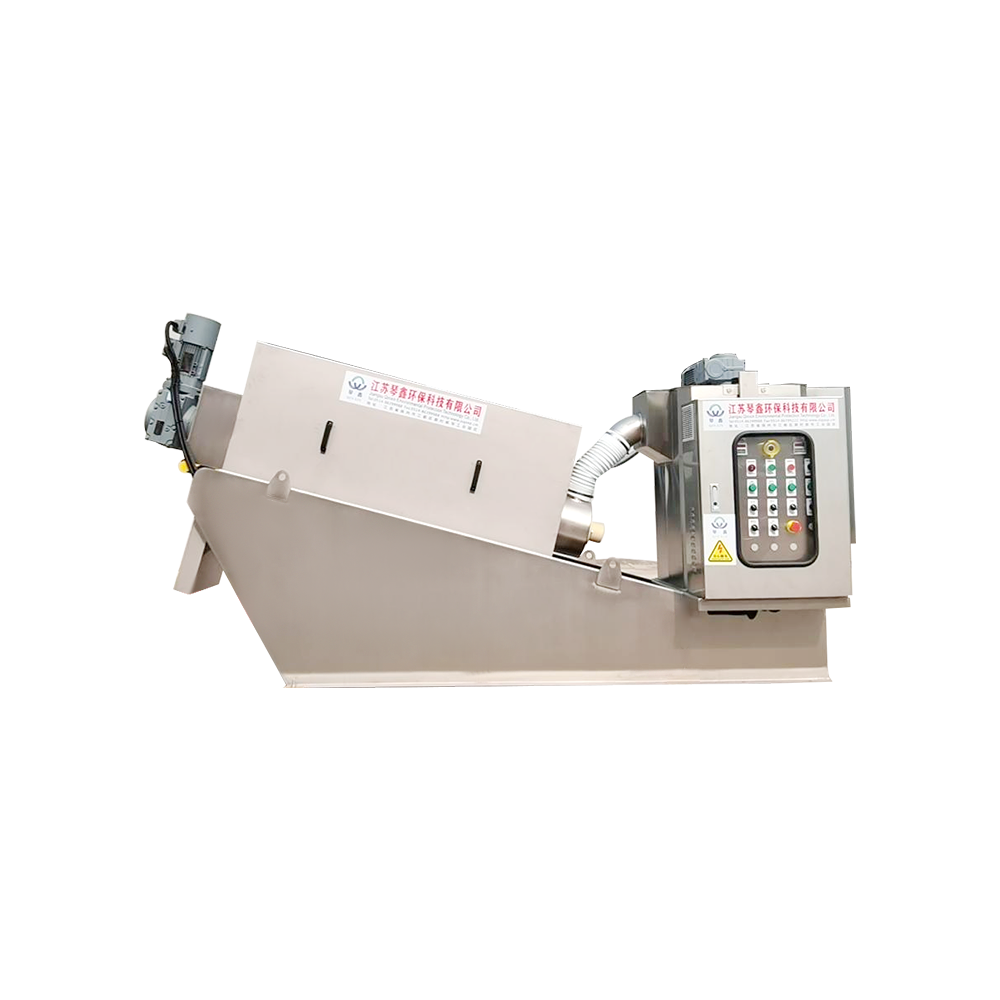
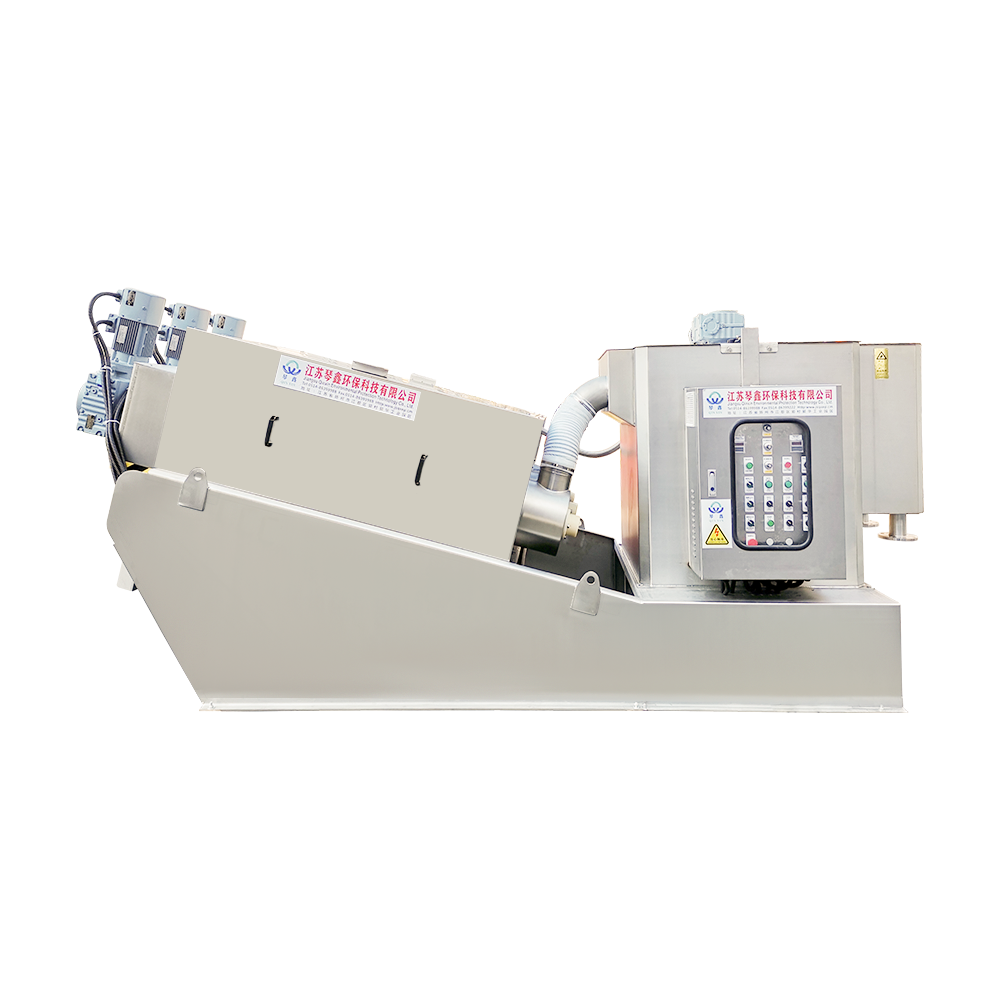
La progettazione meccanica della pressa influisce anche sulla sensibilità del processo alle variazioni di dosaggio. Una zona di compressione corta reagisce rapidamente a ogni cambiamento nella qualità del polimero, mentre a macchina per la disidratazione dei fanghi con pressa a vite multidisco con una lunga zona di compressione, la torta rimane più a lungo sullo schermo e assorbe piccole deviazioni di dose. Ecco perché lo stesso fango può disidratare in modo diverso su due presse diverse alla stessa dose.
 Macchina per la disidratazione dei fanghi a vite a spirale ecologica personalizzata per il trattamento delle acque reflue Yangzhou Qinxin Environmental Protection Technology Co., Ltd. è la Cina che tratta i fanghi a spirale ecologici per il trattamento delle acque reflue ... Visualizza il prodotto →
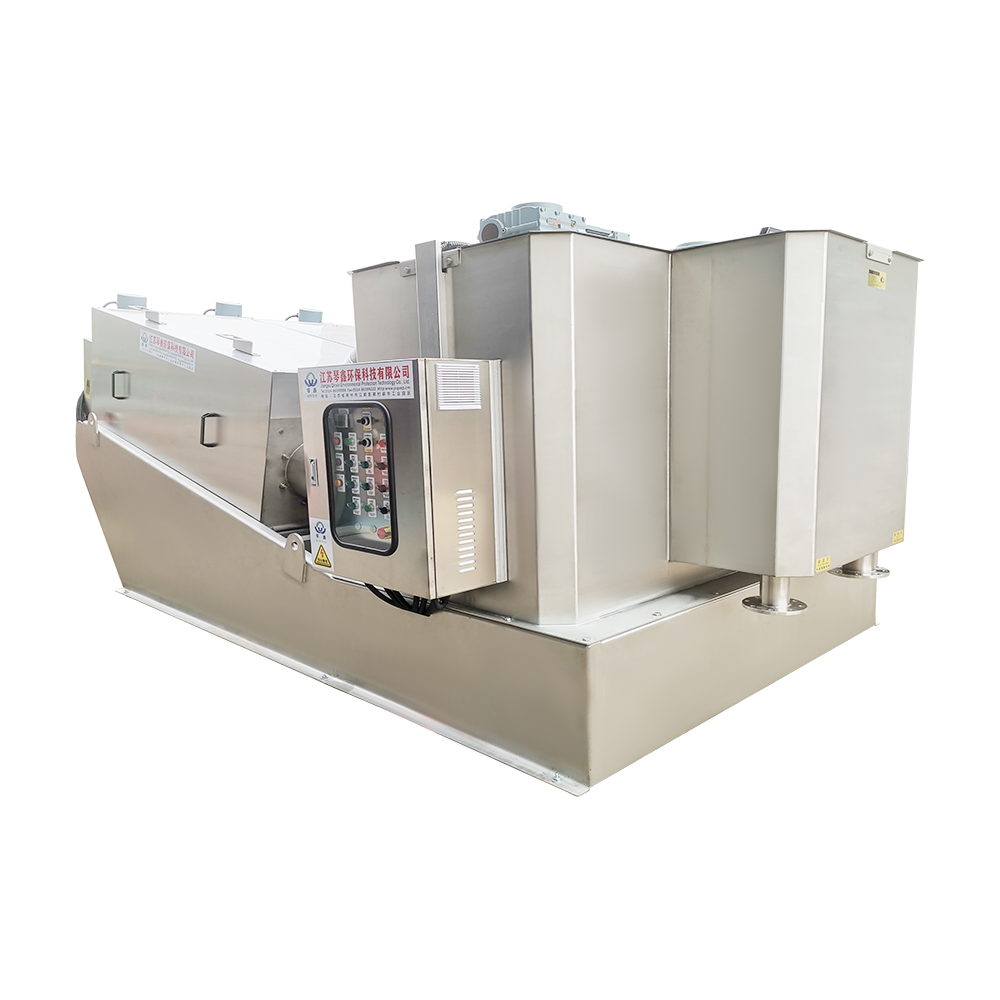
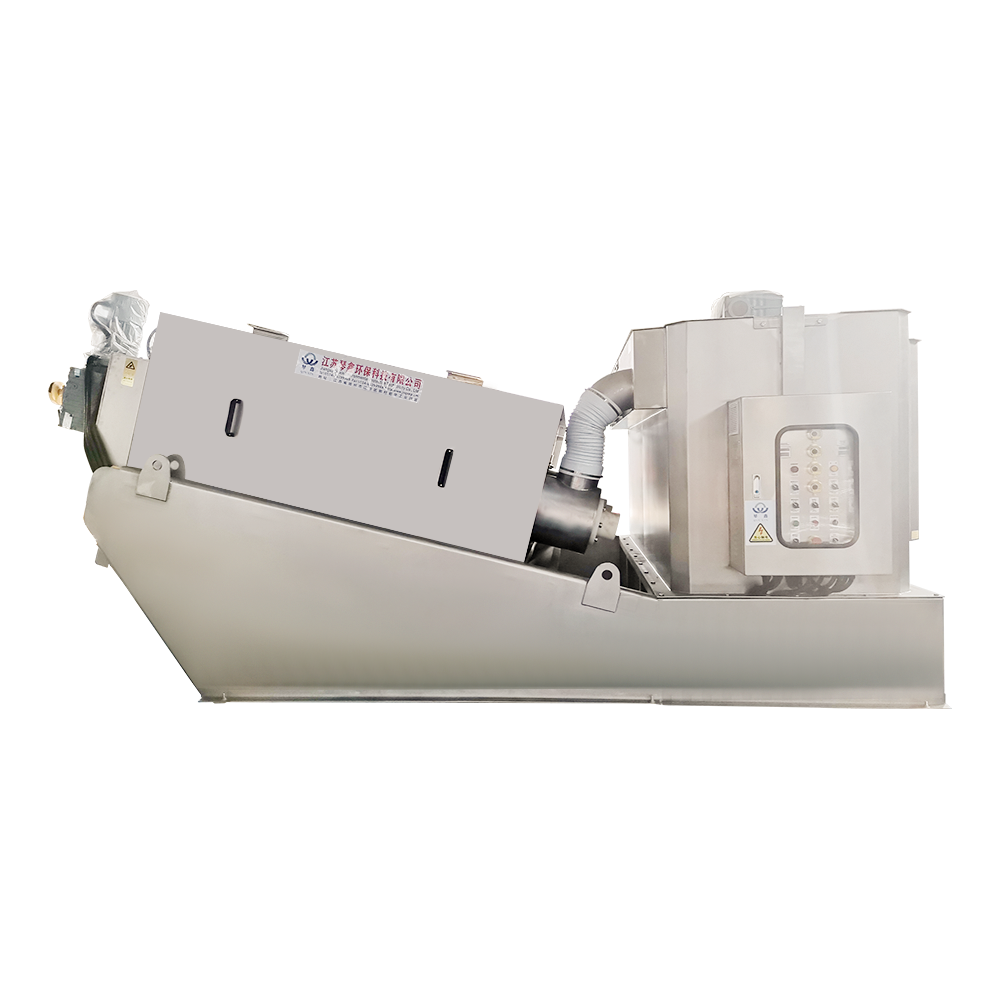
Nel caso delle acque reflue industriali, la composizione dei fanghi cambia nel corso della giornata e la pressa deve assorbire tali cambiamenti senza la costante attenzione dell'operatore. An pressa a vite industriale costruita per il trattamento delle acque reflue a risparmio energetico , con uno schermo robusto e un'apertura di alimentazione più ampia, offre una maggiore tolleranza alle deviazioni della dose.
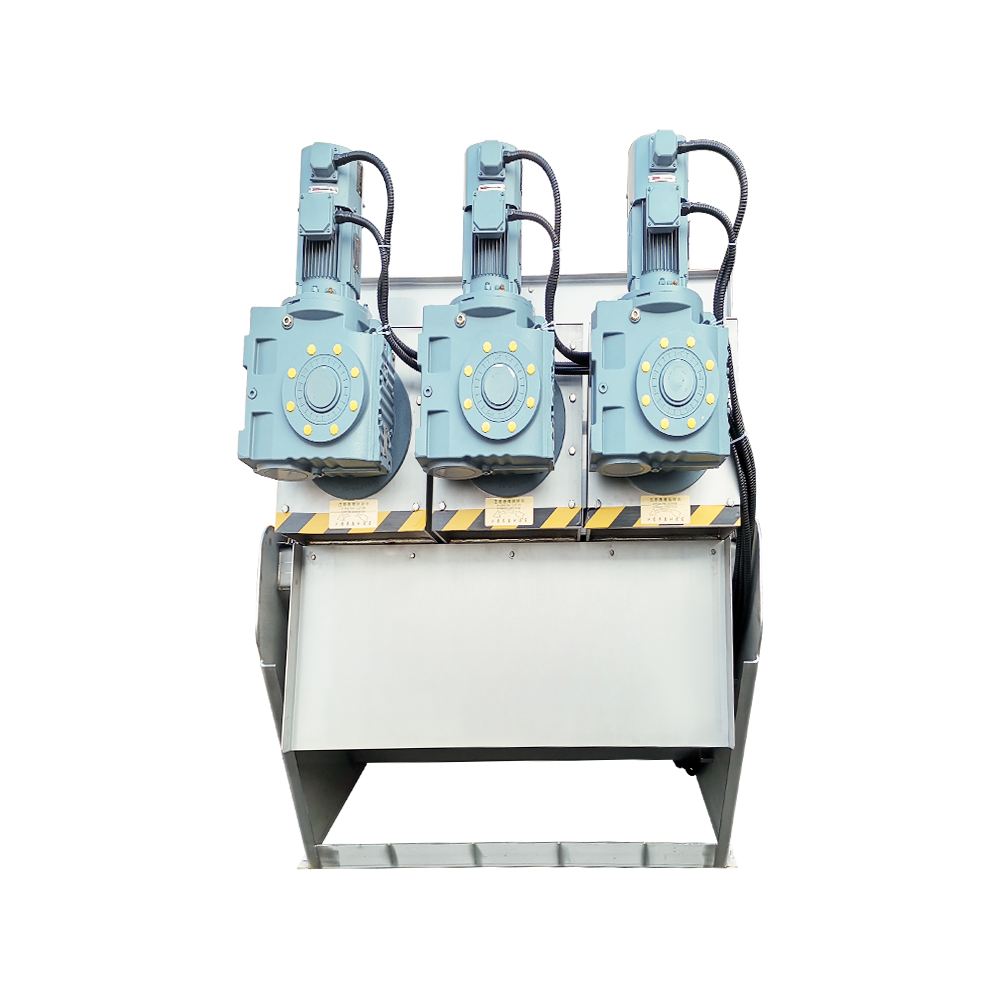 Macchina per la disidratazione dei fanghi con pressa a vite di grandi dimensioni in acciaio inossidabile - Alta efficienza Ottimizza il trattamento delle acque reflue con la nostra grande pressa a vite in acciaio inossidabile ad alta efficienza. Questa macchina fornisce un livello di disidratazione superiore... Visualizza il prodotto →
Non aspettatevi che alcuna progettazione meccanica compensi una dose sbagliata di polimero. La migliore pressa restituisce comunque un filtrato torbido quando la chimica è sbagliata. Quando si confrontano le macchine, osservare la geometria della zona di alimentazione, la lunghezza della sezione di drenaggio e i materiali di costruzione e controllare come scegliere le macchine per la disidratazione dei fanghi a coclea in base al tipo di fango, alla concentrazione di solidi e al budget del polimero.
Flusso di lavoro pratico di ottimizzazione
- Stabilire una linea di base: registrare i solidi di alimentazione, i solidi filtrati, la secchezza della torta, la dose di polimero e il costo del polimero per tonnellata secca.
- Eseguire un test di flocculazione sui fanghi di alimentazione effettivi per ottenere una prima stima.
- Eseguire una rampa di dose controllata a flusso di alimentazione costante e tracciare la curva di risposta.
- Impostare la dose operativa del 5–10% al di sotto del punto in cui la secchezza della torta raggiunge il picco o la limpidezza del filtrato peggiora.
- Rivedere i dati settimanalmente ed eseguire nuovamente la rampa ogni volta che le caratteristiche del fango cambiano.
Le piante che seguono questa sequenza di solito lo trovano ottimizzazione della disidratazione dei fanghi delle presse a coclea riguarda più il controllo dell'alimentazione che i cambiamenti meccanici. I maggiori vantaggi derivano da correzioni piccole e costanti piuttosto che da aggiustamenti una tantum.
Dal lato dei costi operativi, un’analisi dei costi energetici e dei polimeri nelle installazioni di presse a vite mostra perché l’ottimizzazione della dose si ripaga da sola: il polimero è in genere il secondo costo di disidratazione più grande dopo l’energia, e anche un piccolo sovradosaggio giornaliero diventa una voce significativa nell’arco di un anno.
Il dosaggio dei polimeri non è un parametro da impostare e dimenticare. Si muove in base alla qualità del fango, al lotto di prodotti chimici, alla temperatura e alle condizioni della pressa. Gli operatori che ottengono i migliori risultati da una pressa a vite trattano la dose come un setpoint in tempo reale: controllano il flocculato, osservano il filtrato e regolano a piccoli passi. Il ritorno si presenta sotto forma di torta più asciutta, filtrato più limpido, costi chimici inferiori e una macchina da stampa che continua a funzionare invece di richiedere attenzione ad ogni turno.







 TOP