
 ITA

In una sala di disidratazione con pressa a vite, la differenza più significativa tra due impianti non è la marca della pressa o il numero di dischi filtranti. È ciò che accade quando i fanghi in ingresso cambiano. In uno stabilimento, un operatore si avvicina, spreme una manciata di torta e regola la pompa del polimero dopo il ciclo successivo. In un altro, un circuito di controllo legge il flusso di alimentazione, corregge la pompa dosatrice in pochi secondi e attiva un ciclo di lavaggio prima che i filtri possano oscurarsi.
La breve conclusione: i sistemi di disidratazione con presse a vite automatiche sono la soluzione ideale per gli impianti con alimentazione variabile, tempo di lavoro limitato o funzionamento 24 ore su 24. Un'unità regolata manualmente può comunque rappresentare una scelta valida quando le caratteristiche del fango rimangono stabili e un operatore esperto è sempre nelle vicinanze. La selezione quindi non riguarda solo la qualità meccanica; si tratta della logica di controllo e delle condizioni operative.
Ciò che distingue i sistemi di disidratazione con pressa a vite automatici e manuali
Il principio meccanico di un torchio a vite è semplice. Una coclea elicoidale sposta i fanghi attraverso una camera che si restringe gradualmente, spreme l'acqua attraverso gli spazi del filtro fisso o mobile e scarica il pannello alla fine. Le versioni automatica e manuale utilizzano lo stesso albero, gli stessi filtri e la stessa piastra di contropressione. La differenza appare in tre punti di controllo: dosaggio del polimero, regolazione dell'alimentazione e tempi di lavaggio.
Controllo del dosaggio dei polimeri
Il polimero rappresenta il costo chimico più importante nella maggior parte delle operazioni di disidratazione dei fanghi. Su una pressa regolata manualmente, la pompa dosatrice viene impostata su una corsa o frequenza fissa e quindi controllata periodicamente. Poiché un operatore non può osservare lo scarico in modo continuo, la pratica comune è quella di sovralimentare il polimero per garantire una torta sufficientemente asciutta. Quel margine di sicurezza appare sulla fattura dei prodotti chimici.
Una pressa automatica accoppia la pompa dosatrice al flussometro di alimentazione e, nei sistemi migliori, con un sensore di solidi o torbidità, in modo che la dose segua il carico effettivo. Ad esempio, un dispositivo di dosaggio integrato a frequenza variabile come il Dosatore automatico di prodotti chimici QXYTH1000L regola continuamente la dose di mangime. Nei retrofit dal dosaggio manuale al controllo a circuito chiuso, gli impianti comunemente riportano un consumo di polimeri inferiore del 10-20% a parità di grado di secchezza della torta.
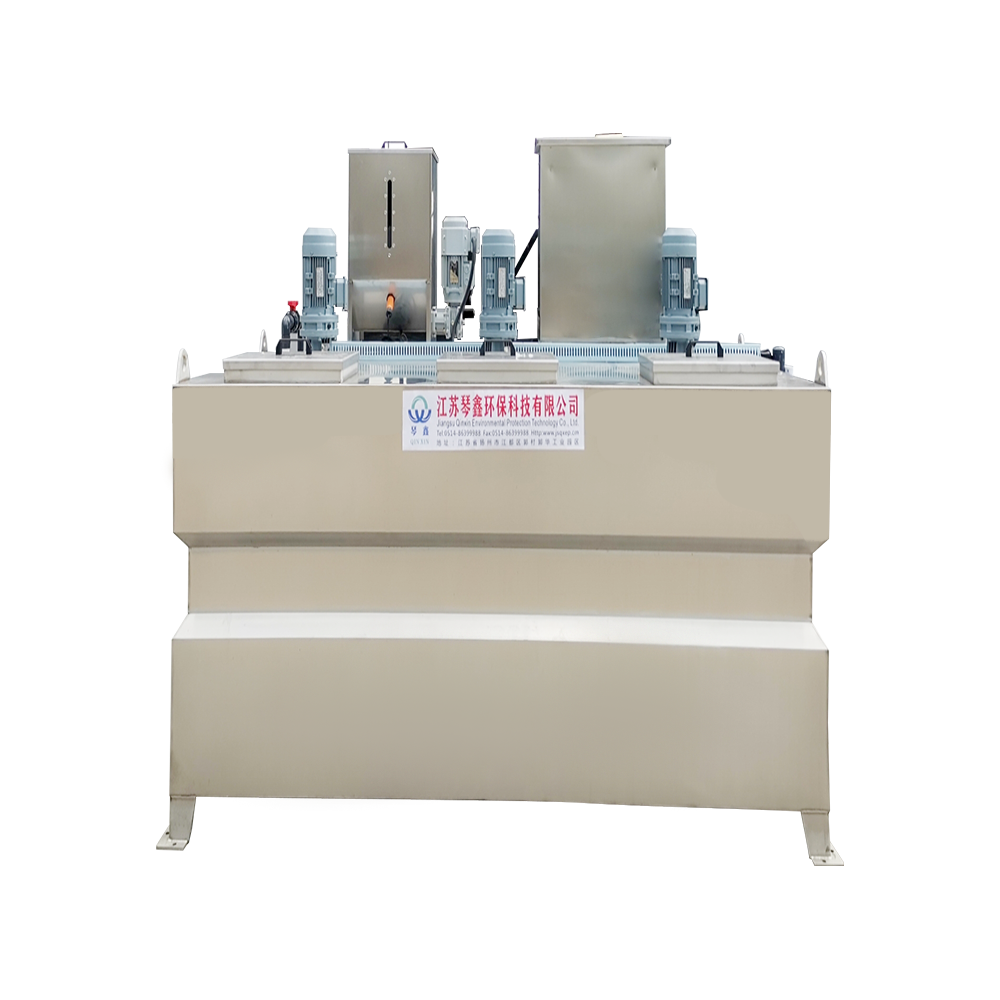 Dosatore automatico di polveri chimiche da 1500 litri con frequenza variabile Dosatore automatico integrato di polveri chimiche da 1500 litri con controllo della frequenza variabile per un'industria precisa, continua e affidabile... Visualizza il prodotto →
Variazione di mangime e solidi
La maggior parte dei flussi di fanghi nel mondo reale non sono costanti. Un impianto alimentare che scarica in lotti può cambiare dall'1,2% al 3,5% di solidi in circa un'ora; un caseificio o un impianto chimico possono spostarsi ancora più velocemente. Un sistema manuale reagisce al turno successivo dell'operatore, momento in cui una torta sottile o un vaglio allagato hanno già influenzato la produttività. I sistemi automatici rilevano la variazione sul flussometro o nella coppia della pressa e regolano contemporaneamente la velocità della vite, la dose di polimero e la contropressione.
Contropressione, velocità vite e cicli di lavaggio
La piastra di contropressione, la velocità della vite e il ciclo di lavaggio dello schermo determinano quanto diventa asciutto il pannello e quanto durano gli schermi. Nel funzionamento manuale questi parametri vengono impostati durante la messa in servizio e modificati solo quando l'operatore nota un problema. Sistemi automatici supervisionano la coppia e la pressione e apportano continuamente piccole correzioni. Un ciclo di lavaggio, ad esempio, può essere attivato da un aumento della pressione differenziale anziché da un timer fisso, riducendo così il consumo non necessario di acqua e prevenendo l'oscuramento dello schermo prima che influisca sulla resa.
Quanto costa l’automazione e cosa fa risparmiare
Il prezzo di acquisto di un sistema di pressatura a vite automatica è più alto, solitamente per il costo dei sensori, del PLC, degli azionamenti a frequenza variabile e della programmazione. Il recupero dell'investimento solitamente deriva da tre fonti: meno tempo da parte dell'operatore, meno sprechi di polimeri e meno fermi macchina causati da una reazione tardiva a un'alimentazione difficile.
| Parametro | Funzionamento manuale | Funzionamento automatico |
|---|---|---|
| Aggiustamento della dose del polimero | Impostato dall'operatore durante i turni | Corretto continuamente dal flusso o dal segnale dei solidi |
| Tempo dell'operatore | 1-2 ore per turno tipico | Circa 30 minuti per turno per l'ispezione |
| Consumo di polimeri | Maggiore a causa del sovradosaggio di sicurezza | 10-20% in meno nella maggior parte delle installazioni |
| Stabilità dell'umidità della torta | Dipende dal giudizio dell'operatore | Riproducibile in un intervallo più ristretto |
| Risposta al carico d'urto | Ritardato fino al prossimo controllo manuale | Compensato in pochi secondi |
| Controllo lavaggio e scarico | Temporizzatore manuale o fisso | Attivato dalla pressione o dal tempo di funzionamento |
| Investimento iniziale | Costi di controllo inferiori | Costi di controllo più elevati, spesso recuperati in 12-24 mesi |
Per un impianto che utilizza la stampante 24 ore al giorno, il solo risparmio di manodopera può superare il costo della strumentazione entro il primo anno. A ciò si aggiungono i risparmi sui polimeri, soprattutto quando il tipo di fango cambia con le stagioni o con i lotti di produzione. Una ripartizione più dettagliata può essere trovata nel nostro analisi dei costi energetici e dei polimeri per presse a vite .
Dove l'automazione guadagna terreno
Il controllo automatico non ha lo stesso valore ovunque. I casi più evidenti sono solitamente quelli in cui non è possibile prevedere il feed prima dell'inizio del turno. Gli allevamenti di bestiame, ad esempio, producono letame con un contenuto di solidi che dipende dai cicli di pulizia, dal tipo di lettiera e dalle precipitazioni. Gli stabilimenti alimentari e i caseifici che effettuano lo scarico dei lotti creano picchi simili. I parchi chimici, dove l’alimentazione cambia con ogni fornitore, ampliano ulteriormente la gamma di carico.
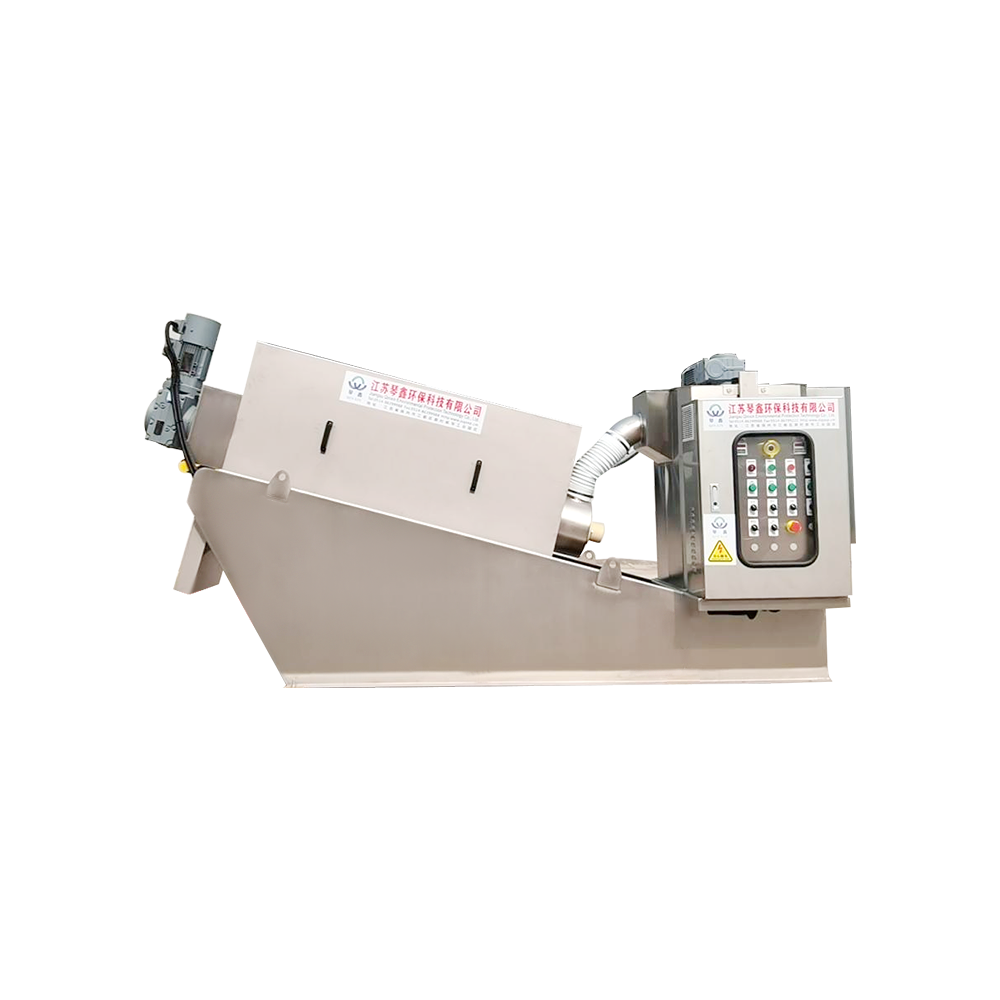
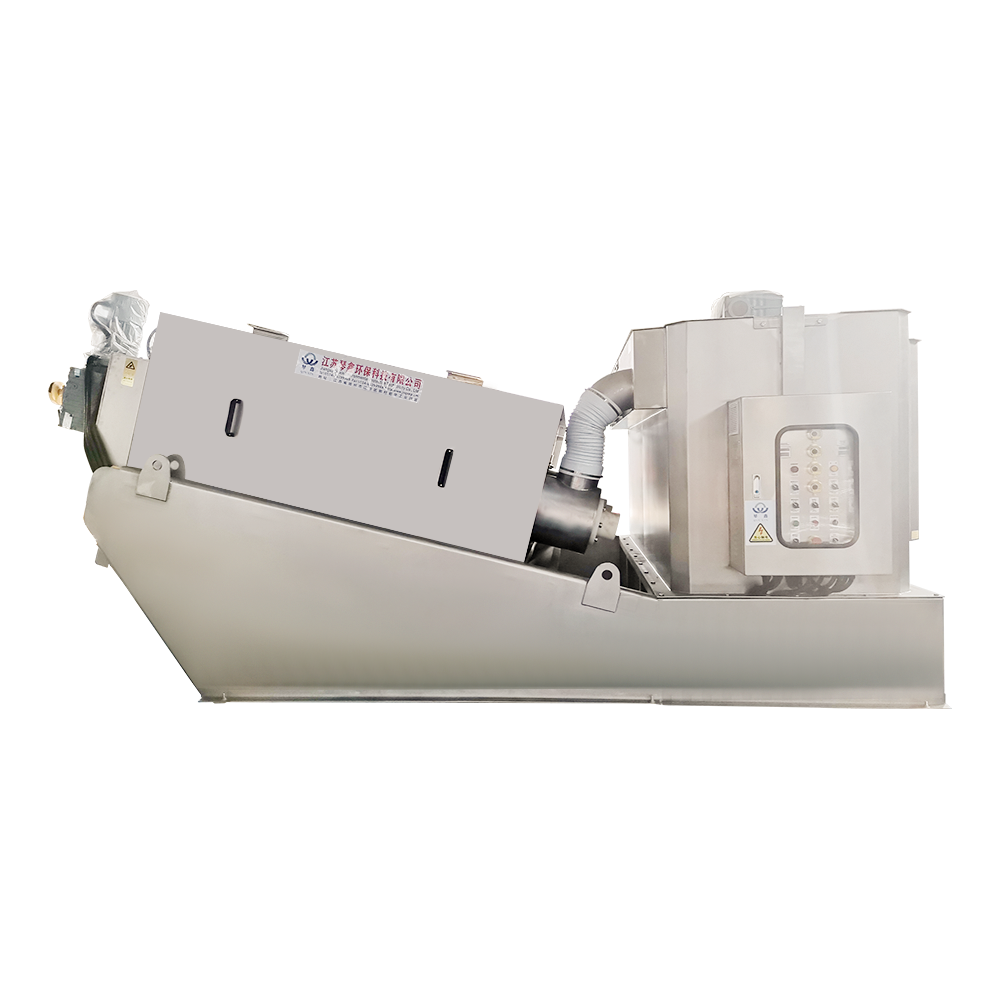
Per quei compiti ad alta variazione, il Pressa a vite automatica QXDL352 ad alto risparmio energetico per acque reflue industriali include la logica di controllo necessaria per seguire il cambiamento dei carichi. Gli impianti di questi settori raramente raggiungono un'umidità della torta e un utilizzo di polimeri costanti quando la pompa dosatrice deve essere regolata manualmente.
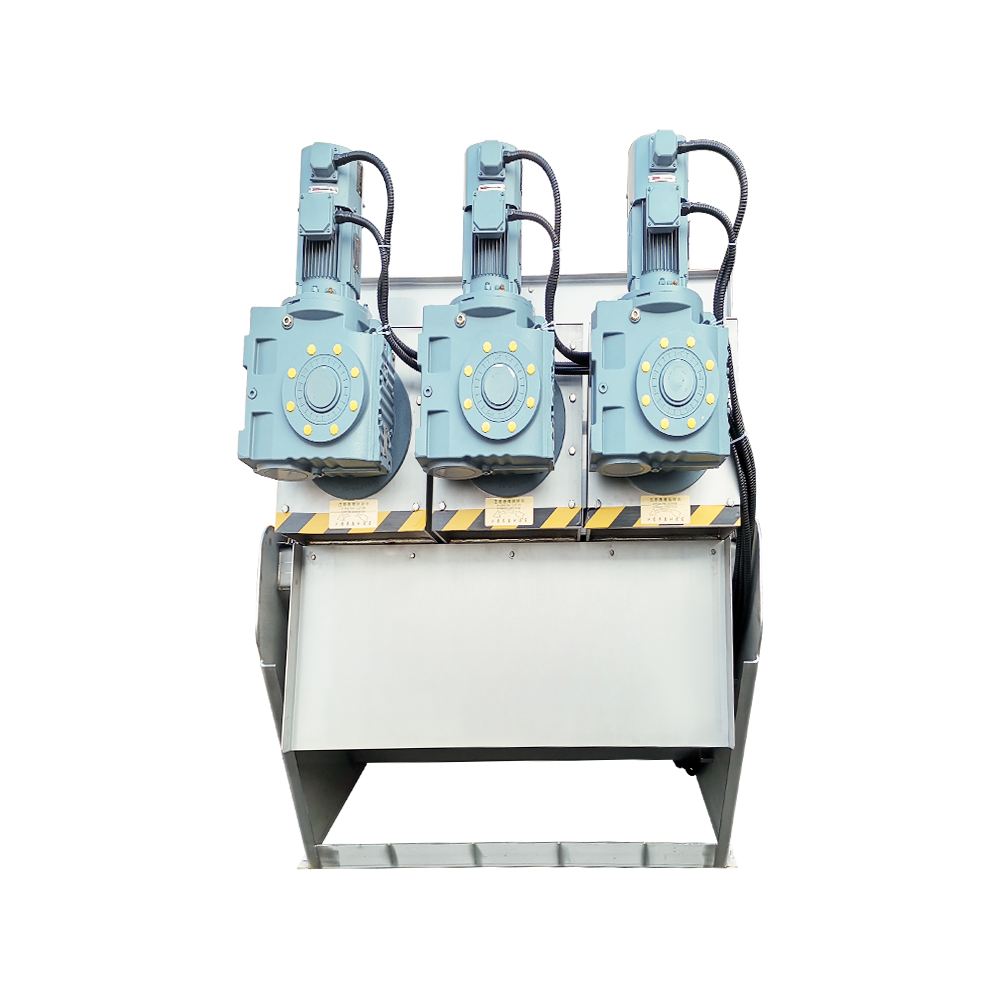 Macchina per la disidratazione dei fanghi con pressa a vite di grandi dimensioni in acciaio inossidabile - Alta efficienza Ottimizza il trattamento delle acque reflue con la nostra grande pressa a vite in acciaio inossidabile ad alta efficienza. Questa macchina fornisce un livello di disidratazione superiore... Visualizza il prodotto →
Quando un sistema regolato manualmente ha ancora senso
Ci sono anche impianti in cui una pressa a vite regolata manualmente è la scelta sensata. Il profilo comune è una piccola stazione municipale con carico costante, una struttura che funziona meno di otto ore al giorno a un flusso fisso o un sito in cui il personale comprende già il processo così bene che le condizioni della torta vengono controllate senza pensarci.
In questi casi, la strumentazione e la programmazione extra potrebbero non essere mai ripagate. Il controllo manuale significa anche un minor numero di componenti soggetti a guasti, una risoluzione dei problemi elettrici più semplice e un costo iniziale inferiore. La chiave è l'onestà riguardo all'alimentazione: l'operazione manuale funziona bene solo se l'alimentazione è realmente stabile, non solo presunta tale.
Impatto su manutenzione, pulizia e tempi di attività
L'intasamento del vaglio è la causa più comune di fermi macchina non pianificati nelle presse a vite. I fanghi contengono peli, materiale fibroso e grasso che possono incastrarsi tra gli spazi del filtro. Un'unità ad azionamento manuale dipende dall'operatore che avvia un ciclo di lavaggio con sufficiente anticipo. Se il turno è occupato, uno schermo bloccato può passare inosservato finché la stampante non si spegne con una coppia elevata.
Il controllo automatico monitora la coppia e la pressione differenziale e avvia il lavaggio prima che il blocco diventi grave. Registra inoltre la frequenza di lavaggio, in modo che il personale addetto alla manutenzione possa rilevare una tendenza verso intasamenti più frequenti e correggere il condizionamento prima che la stampante si guasti. Le cause di intasamento, i metodi di rilevamento e le routine di pulizia sono trattati nel nostro Guida alla manutenzione e alla prevenzione degli intasamenti del torchio a vite multidisco .
Come scegliere tra sistemi di disidratazione con pressa a vite automatici e manuali
Quando si valuta un fornitore, separare le specifiche meccaniche da quelle di controllo. La pressa meccanica decide il grado di secco raggiungibile; il sistema di controllo decide con quanta costanza la macchina da stampa lo raggiunge durante il turno. Prima di decidere, esamina la seguente lista di controllo:
- Intervallo di solidi di alimentazione: se il contenuto di solidi può variare di oltre 1,5 punti percentuali in un singolo giorno lavorativo, il controllo automatico dovrebbe essere considerato una necessità piuttosto che un'opzione.
- Autonomia giornaliera: le apparecchiature che funzionano per più di 12 ore al giorno di solito giustificano l'automazione entro due anni; le unità che funzionano solo per poche ore potrebbero non esserlo.
- Disponibilità dell'operatore: se nessuno può trovarsi nella sala di disidratazione più volte per turno, la regolazione manuale produrrà risultati instabili.
- Movimentazione dei polimeri: i cambiamenti frequenti nel tipo o nella dose di polimero sono più facili da gestire quando il sistema di dosaggio può essere riprogrammato dall'HMI.
- Requisiti di monitoraggio: i siti con SCADA e allarmi remoti si aspettano che la stampa comunichi con la sala di controllo; le macchine manuali non forniscono quel livello di dati.
- Capacità di manutenzione: l'automazione mantiene la pressa pulita, ma i sensori necessitano comunque di personale che conosca l'impianto elettrico.
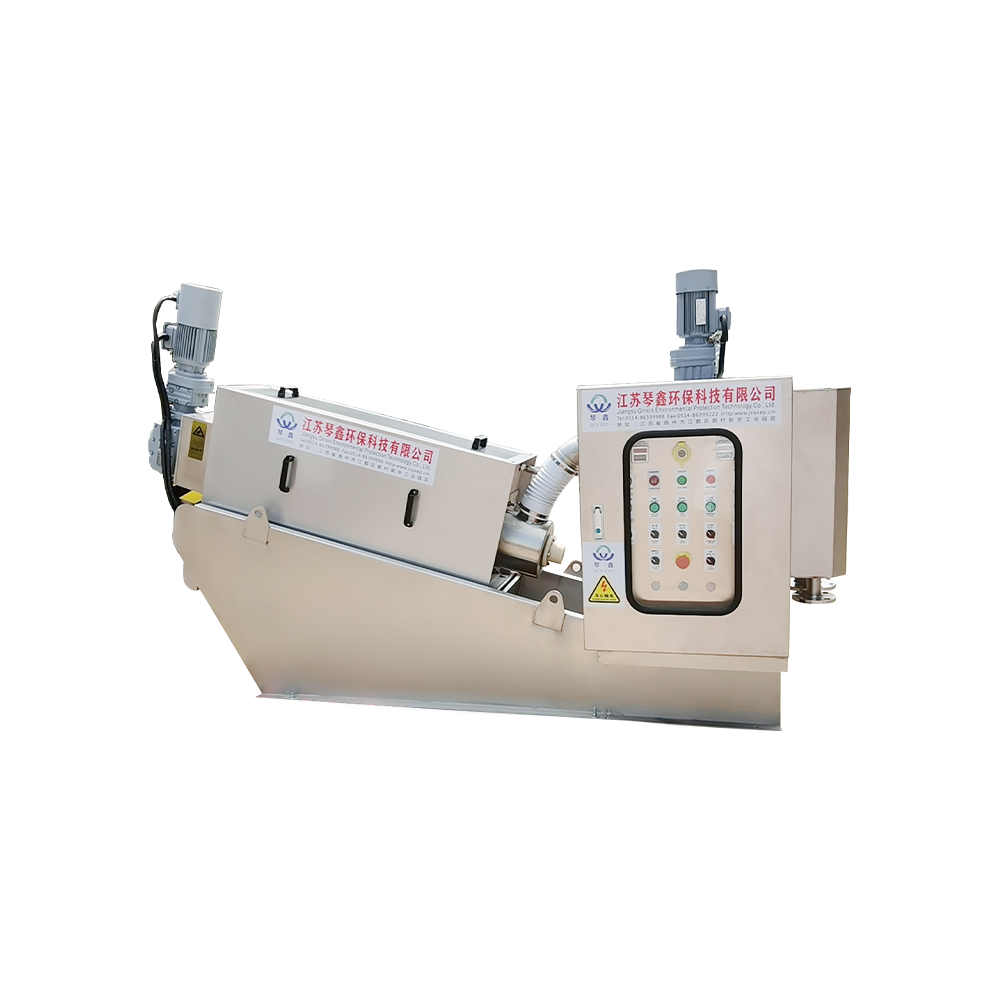
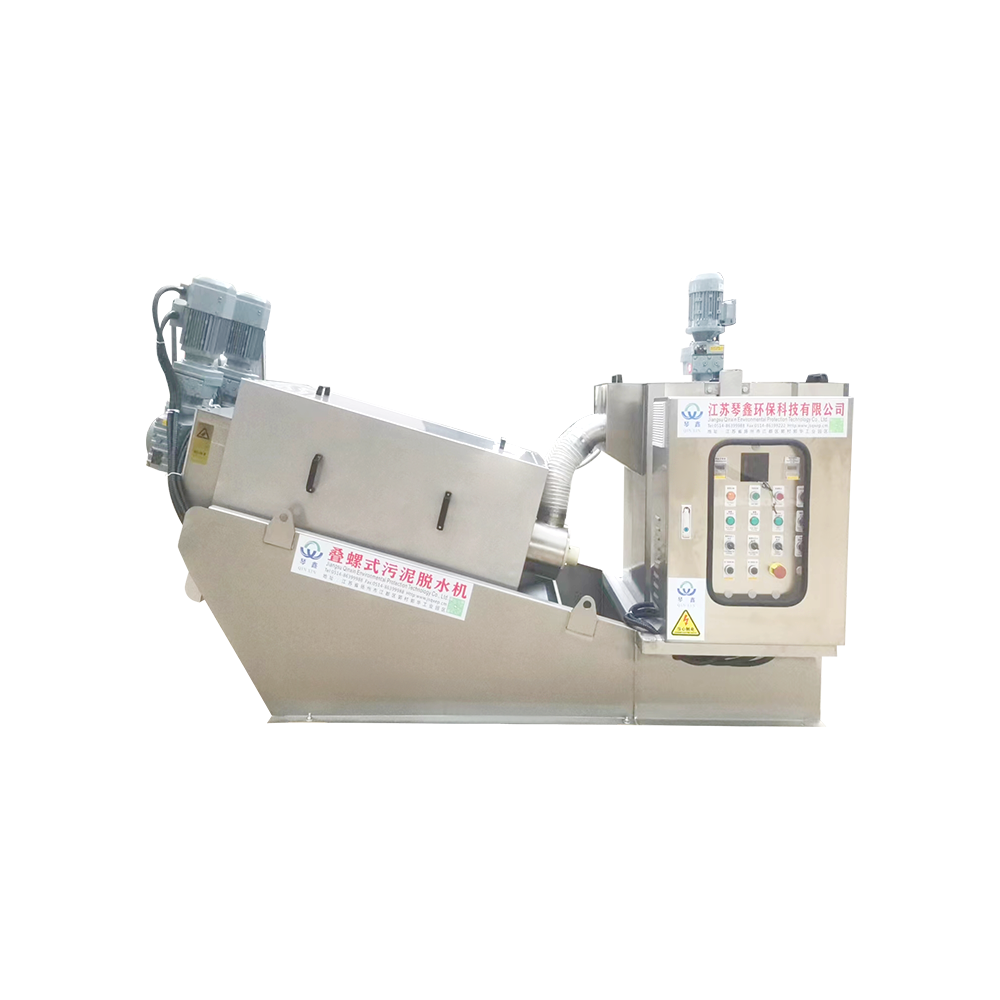
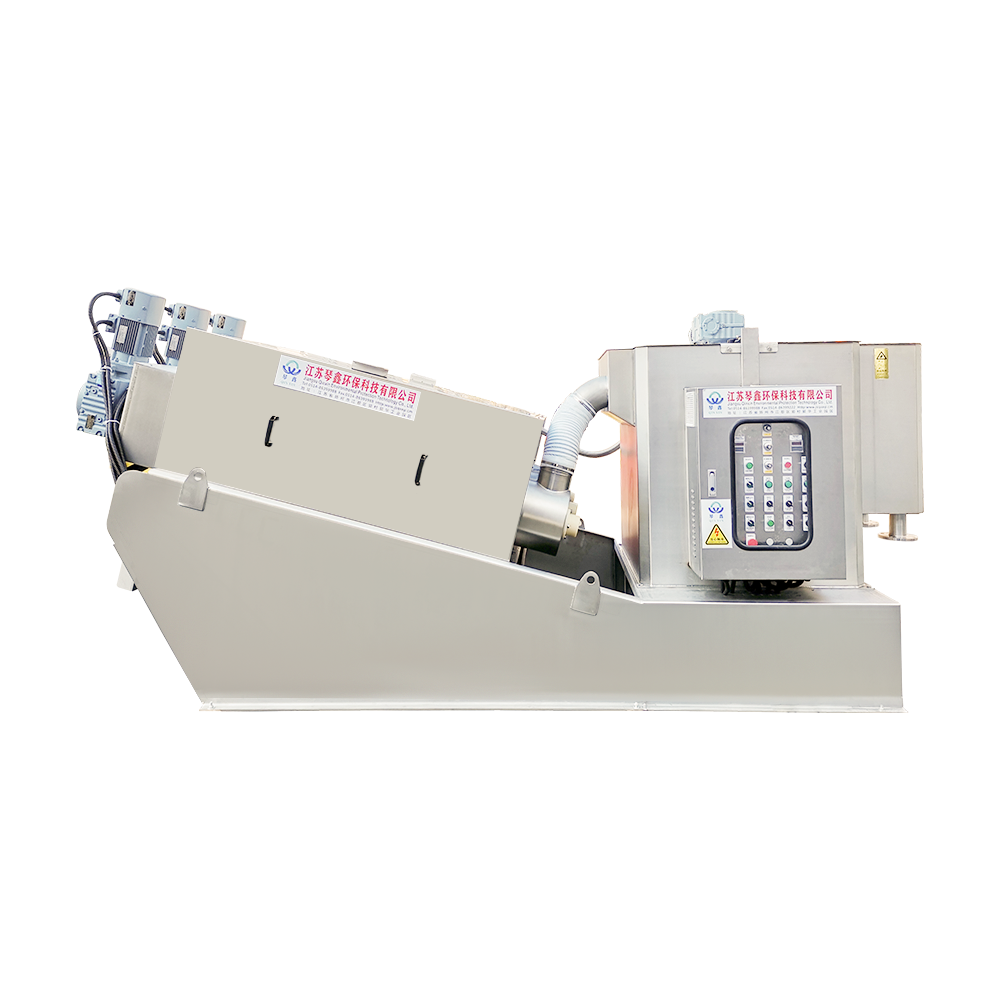
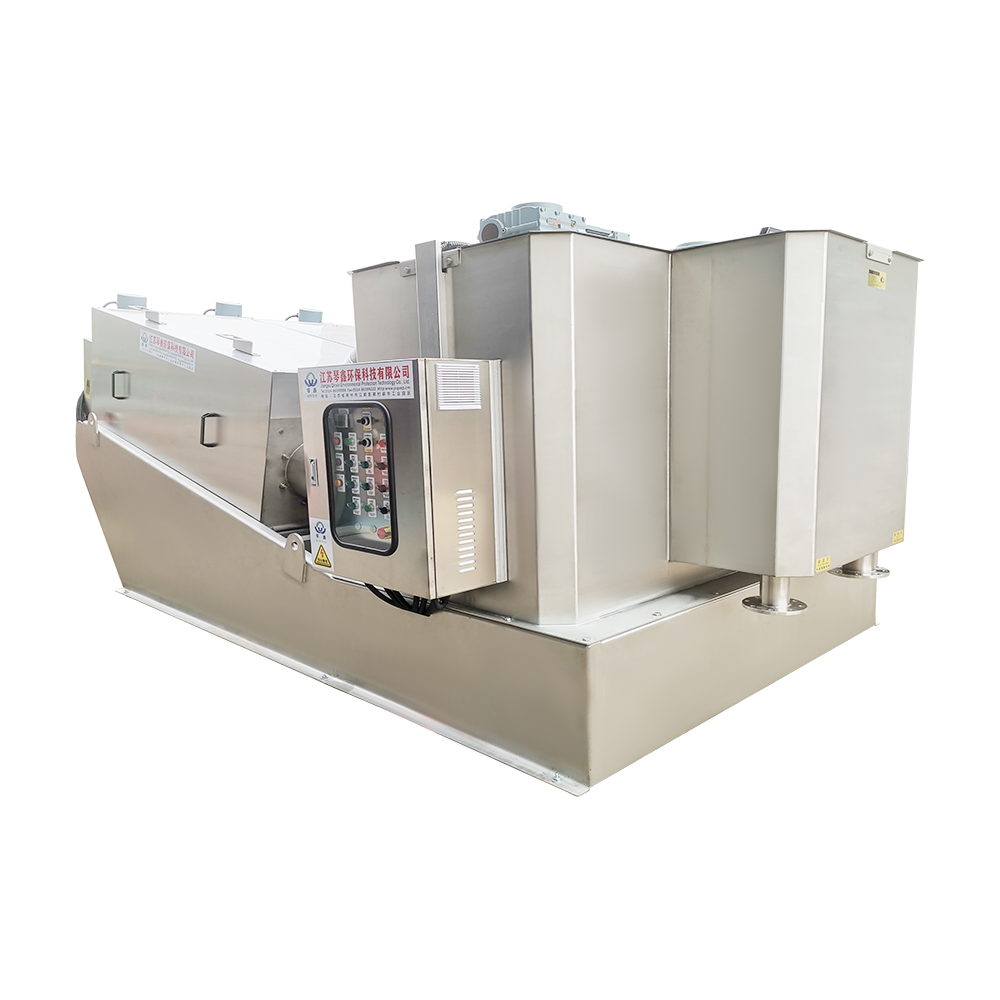
Quando è giustificato un pacchetto completamente automatico, una macchina come la Pressa a vite automatica ecologica QXDL303 può essere consegnato come un sistema completo con skid di dosaggio e scatola di controllo, eliminando il rischio di interfaccia tra la pressa e il fornitore di automazione.
 Macchina per la disidratazione dei fanghi a vite a spirale ecologica personalizzata per il trattamento delle acque reflue Yangzhou Qinxin Environmental Protection Technology Co., Ltd. è la Cina che tratta i fanghi a spirale ecologici per il trattamento delle acque reflue ... Visualizza il prodotto →
Non esiste un singolo design adatto a ogni sito. Un'alimentazione costante, una giornata operativa breve e operatori esperti possono far funzionare bene per anni una pressa a vite regolata manualmente. Fanghi variabili, orari di funzionamento prolungati o personale limitato spostano la bilancia verso sistemi di disidratazione automatici con presse a vite. Se stai restringendo le opzioni, consulta il nostro gamma di attrezzature per la disidratazione con presse a vite e confronta i pacchetti di controllo con la stessa attenzione con cui confronti gli spazi tra i filtri e il materiale di costruzione.







 TOP