
 ITA

Perché la scheda tecnica non racconta tutta la storia
Due presse a vite per acque reflue con la stessa capacità nominale e lo stesso grado di secco dichiarato possono comportarsi in modo molto diverso dopo un anno di funzionamento. Si mantengono le prestazioni con una corrente del motore stabile e una dose moderata di polimero. L'altro mostra un aumento graduale dell'umidità della torta, intasamenti occasionali e un cambio che si surriscalda.
Questa differenza raramente deriva dal concetto di design. Entrambe le macchine utilizzano lo stesso principio fisico: una coclea rotante spinge i fanghi contro la superficie del filtro, spremendo l'acqua mentre i solidi si muovono verso l'estremità di scarico. La differenza deriva da processo di produzione - come viene lavorato l'albero, come viene assemblato il filtro, con quanta attenzione vengono allineate le parti e con quanta onestà viene testata la macchina prima di lasciare la fabbrica.
La conclusione pratica è diretta: le prestazioni di disidratazione, i costi operativi e la durata di servizio vengono decisi in gran parte nella fase di produzione. Capire come viene prodotta una pressa a vite per acque reflue non è quindi un lusso tecnico. Si tratta di uno strumento di acquisto che può far risparmiare a un impianto di trattamento anni di spese evitabili per polimeri e tempi di inattività.
Le fasi principali della produzione di presse a vite per acque reflue
La produzione di un torchio a vite segue sei fasi principali. Ognuno lascia una traccia nella macchina finale:
- Ingegneria e progettazione di processo
- Selezione e tracciabilità dei materiali
- Lavorazione dell'albero della vite e degli elementi filtranti
- Saldature e costruzione del telaio
- Assemblaggio e allineamento
- Test di fabbrica
Ingegneria e progettazione di processo
La produzione inizia con il calcolo della geometria della vite. L'ingegnere determina il diametro della radice, il passo e il rapporto di compressione dal tipo di fango target, dalla concentrazione di alimentazione e dalla produttività richiesta. Questi numeri definiscono il profilo di pressione lungo la zona di disidratazione, che determina quanta acqua può essere rimossa prima che i fanghi vengano scaricati.
La fase di progettazione fissa anche la struttura del filtro. Un vaglio a cuneo è adatto ai fanghi fibrosi derivanti dalla produzione della carta o dalla lavorazione alimentare. Una pila di filtri multidisco è migliore per i fanghi oleosi e a bassa concentrazione, perché offre un'area aperta più ampia per la fuoriuscita dell'acqua. Se è necessario aggiornare il comportamento di questi progetti sul campo, lo spiega il nostro articolo precedente come funziona il processo di disidratazione all'interno di un torchio a vite .
Selezione e tracciabilità dei materiali
La prima decisione fisica riguarda il tipo di acciaio inossidabile. SUS304 è l'impostazione predefinita per i fanghi urbani e molti flussi industriali. SUS316 aggiunge molibdeno per la resistenza al cloruro ed è specificato dove sono presenti sostanze chimiche corrosive, come acque reflue chimiche o installazioni costiere.
La selezione del materiale è facile da affermare ma difficile da verificare. Una fabbrica seria detiene i certificati dello stabilimento che confermano la reale composizione della lega e li fornisce insieme alla macchina. Anche lo spessore della lamiera del telaio e della tramoggia dei fanghi è importante; un telaio sottile si flette nel tempo, modificando lentamente l'allineamento delle parti rotanti. Per un confronto più approfondito tra i voti, la nostra nota tecnica su selezione di acciaio inossidabile per macchine di disidratazione dei fanghi a coclea elenca cosa dovrebbe contenere un certificato e dove ciascun grado è appropriato.
Lavorazione dell'albero della vite e degli elementi filtranti
L'albero della vite è lavorato su un tornio CNC in modo che il diametro esterno rimanga costante su tutta la sua lunghezza. Il run-out (la deviazione dell'albero dal suo vero asse di rotazione) è generalmente controllato a 0,1 mm o meno per metro di lunghezza dell'albero. Un albero che supera questo valore spinge i fanghi contro un lato del filtro, provocando un'usura irregolare dello schermo e una riduzione permanente della secchezza del pannello.
Nelle presse multidisco ogni disco filtrante deve essere piano e di spessore uniforme. Quando i dischi vengono impilati e compressi, piccole deviazioni nei singoli dischi si sommano a una larghezza della fessura irregolare. La coerenza della larghezza delle fessure è una delle differenze misurabili più evidenti tra una produzione attenta e una produzione rapida, poiché controlla direttamente la quantità di solidi fini trattenuti.
Saldatura e costruzione del telaio
Il telaio, la scatola di ingresso dei fanghi e il cono di scarico sono saldati in maschere che limitano la distorsione. I cordoni di saldatura che entrano in contatto con i fanghi sono rettificati a filo, perché un bordo di saldatura ruvido cattura materiale fibroso e diventa il punto di partenza di un blocco.
La qualità della saldatura dell'acciaio inossidabile non dipende solo dalla forma del cordone. La zona di saldatura deve essere protetta dall'ossigeno durante il processo e la saldatura finita deve essere decapata e passivata per ripristinare la resistenza alla corrosione. Se questo passaggio viene saltato, la linea di saldatura diventa il primo punto in cui inizia la corrosione per vaiolatura in un fango ricco di cloruro.
Assemblaggio e allineamento
Il passaggio più delicato è l'impostazione della distanza tra la vite e la superficie del filtro. Sulla maggior parte delle presse a vite questo spazio è compreso tra 0,5 e 1,5 mm e deve essere uniforme su tutta la circonferenza. I tecnici dell'assemblaggio lo controllano con comparatori, ruotando l'albero e misurando in diverse posizioni angolari.
Il motore, il riduttore e l'albero a vite vengono quindi accoppiati e allineati secondo le specifiche del produttore. Un giunto forzato in allineamento durante l'assemblaggio si manifesterà qualche mese dopo come rumore e vibrazione del cambio. Questa è anche la fase in cui il design mostra la sua facilità di manutenzione: cuscinetti accessibili e punti di lavaggio sono il risultato di decisioni prese in precedenza, ma diventano visibili solo ora.
Test di fabbrica
Prima che un torchio a vite venga imballato, un test completo in fabbrica dovrebbe includere un rodaggio con acqua, la misurazione della corrente del motore e delle vibrazioni, un controllo del senso di rotazione e un'ispezione visiva per eventuali perdite. Ove possibile, la macchina viene testata con fanghi reali o sintetici per confermare il comportamento di scarico del panello.
La fabbrica registra questi valori di base. Gli stessi numeri vengono utilizzati successivamente presso la sede del cliente per confermare che l'installazione e l'avvio sono stati completati correttamente. Richiedere il rapporto di prova della tua macchina specifica, non solo della famiglia di modelli, è una pratica normale e professionale.
Tolleranze che ti seguono nell'attività quotidiana
Alcune tolleranze di produzione sono estetiche. Su un torchio a vite, molti non lo sono. La tabella seguente mostra i parametri che hanno il maggiore impatto sul funzionamento quotidiano.
| Parametro di produzione | Obiettivo tipico | Effetto operativo se scarso |
|---|---|---|
| Spazio tra la vite e il filtro | Da 0,5 a 1,5 mm a seconda del modello | Minore secchezza della torta, maggiore consumo di polimeri |
| Eccentricità dell'albero | Massimo. 0,1 mm per metro di lunghezza dell'albero | Usura irregolare, vibrazioni, danni ai cuscinetti |
| Planarità del disco filtrante | Entro 0,2 mm attraverso l'area del filtro | Variazione della larghezza della fessura, fuoriuscita di solidi, intasamento |
| Finitura di saldatura nel percorso dei fanghi | A filo terra | Accumulo di fibre, intasamenti, interruzioni extra della pulizia |
| Allineamento del riduttore e del motore | Entro le specifiche del produttore | Rumore, vibrazioni, surriscaldamento del cambio |
| Grado di acciaio inossidabile | SUS304 o SUS316 con certificato di fabbrica | Corrosione, saldature fessurate, sostituzione prematura |
In che modo la qualità della produzione influisce sui costi operativi
Consumo di polimeri
Un gioco non uniforme tra la coclea e il filtro costringe l'operatore ad aumentare la dose di polimero per mantenere intatti i fiocchi. Il polimero rappresenta normalmente il costo chimico più importante nella disidratazione dei fanghi. Una pressa ben costruita conferisce al fiocco un profilo di taglio coerente, quindi gli operatori ottengono normalmente la stessa secchezza della torta con una dose inferiore.
Consumo energetico
Le presse a vite consumano già molta meno energia delle centrifughe o delle presse a nastro, perché l'azionamento funziona a bassa velocità e il lavoro meccanico viene utilizzato per il trasporto anziché per l'accelerazione centrifuga. Questo vantaggio si riduce quando la qualità della produzione è scarsa. Un albero disallineato e cuscinetti montati in modo errato convertono l'energia elettrica in attrito e calore, aumentando la corrente del motore e riducendo la durata dei componenti. Per i flussi industriali con composizione mista, il Modello di pressa a vite industriale QXDL132 è un esempio di progettazione a bassa velocità con parti di contatto resistenti alla corrosione costruite per fanghi abrasivi.
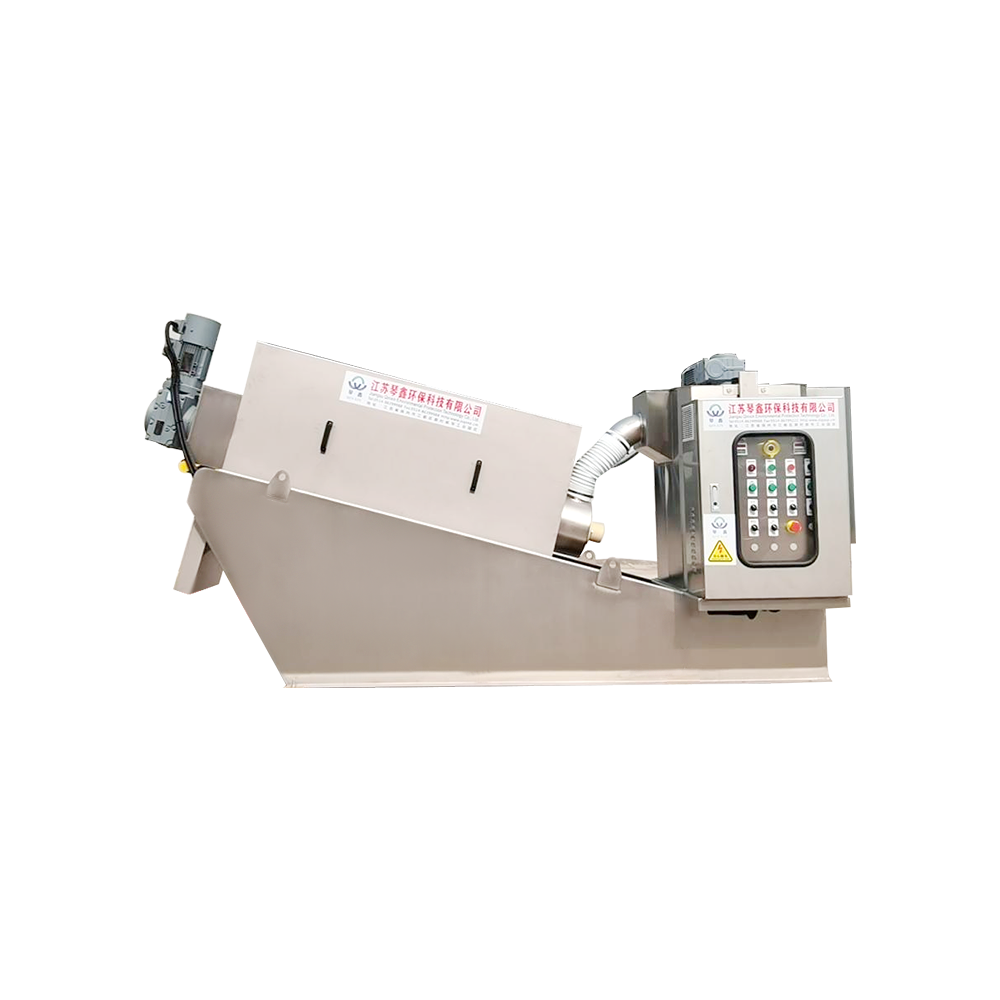
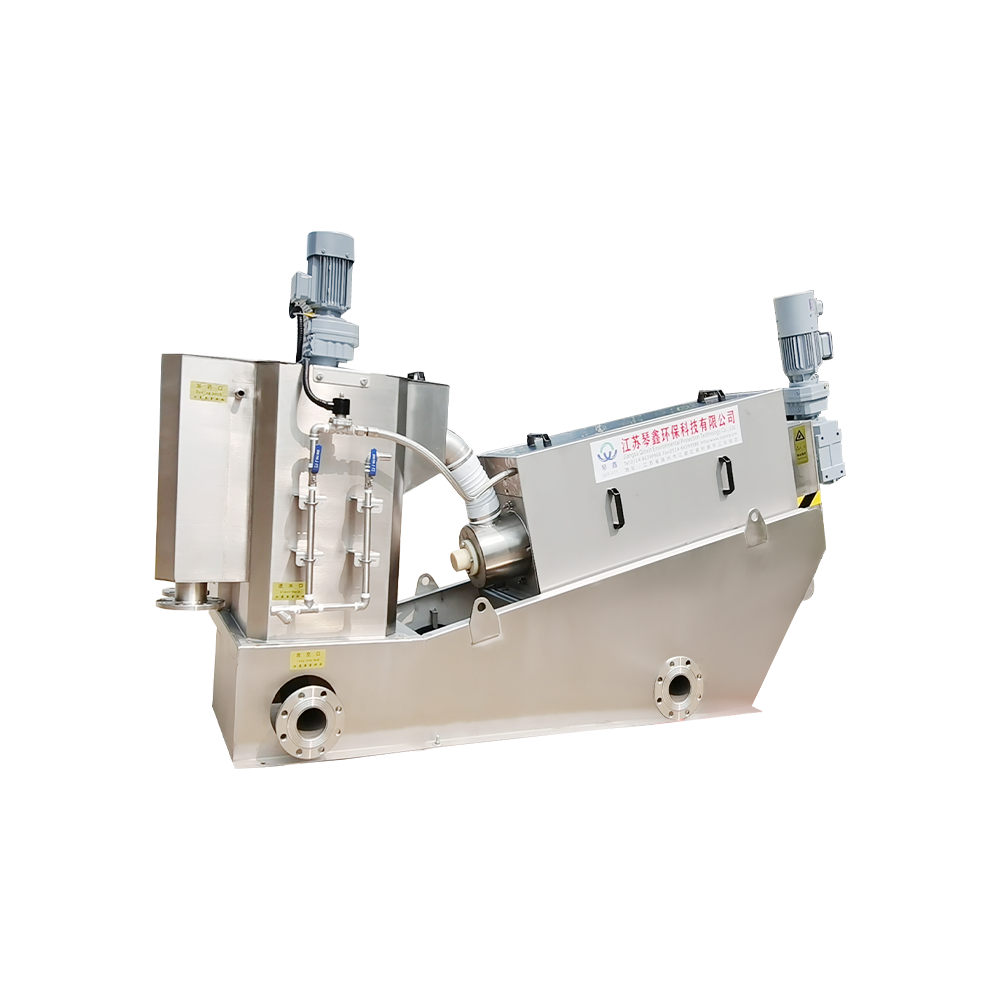 Rugiada dei fanghi a spirale della vite della macchina di disidratazione della pressa a risparmio energetico personalizzata per uso alimentare Yangzhou Qinxin Environmental Protection Technology Co., Ltd. è una macchina per disidratazione a spirale per pressa a risparmio energetico per uso alimentare cinese ... Visualizza il prodotto →
Manutenzione e intasamento
I due reclami più comuni relativi alla manutenzione delle presse a vite sono l'intasamento del vaglio e il guasto dei cuscinetti. L'intasamento è spesso riconducibile a una larghezza della fessura incoerente o a una saldatura irregolare all'interno del percorso dei fanghi. Il cedimento dei cuscinetti spesso è dovuto all'allineamento dell'albero in fase di assemblaggio. Entrambi sono problemi di produzione molto prima che diventino problemi operativi. Se gestisci già una pressa, il ns guida alla manutenzione e alla durata delle presse a vite in acciaio inossidabile elenca i punti di ispezione e gli intervalli di sostituzione che consentono di individuare tempestivamente questi problemi.
Verifica della qualità di produzione prima di ordinare
Quando controlli un fornitore di presse a vite, considera la fabbrica come parte delle specifiche. Questi cinque controlli riguardano le aree a più alto rischio:
- Certificati di fabbrica per il tipo di acciaio inossidabile utilizzato sulle parti a contatto con il fluido.
- Un rapporto di test di fabbrica o un video di prova per la macchina specifica che stai acquistando.
- Pratica di saldatura: saldatori certificati e decapaggio/passivazione come fase standard.
- Disponibilità dei ricambi per almeno cinque anni: alberi, dischi, schermi, cuscinetti e guarnizioni.
- Impianti di riferimento nel vostro settore o con un tipo di fango comparabile.
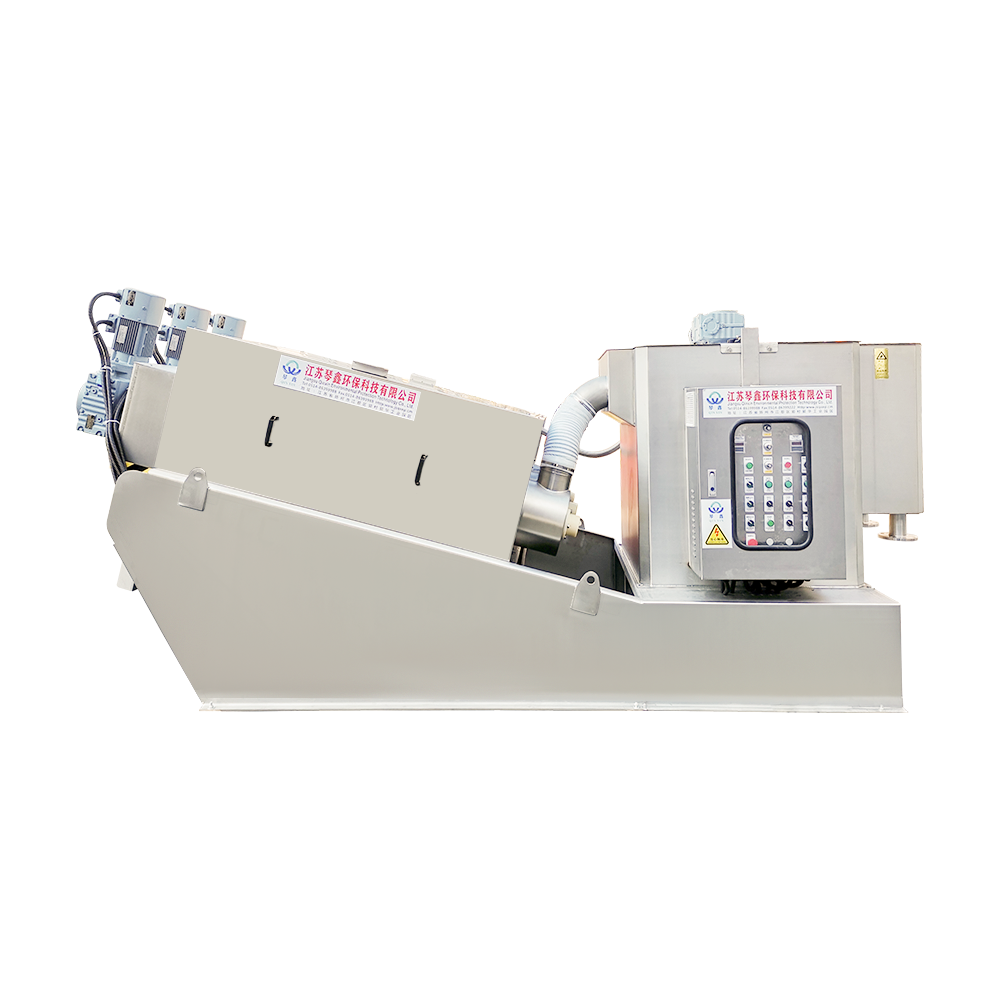
Un produttore con una linea di produzione interna e una storia in progetti di acque reflue municipali e industriali è più probabile che risponda a queste domande con la documentazione piuttosto che con promesse. Il Macchina di disidratazione automatica ecologica QXDL303 , ad esempio, proviene da una famiglia di prodotti perfezionata in più settori; il suo design multidisco riflette l'esperienza di produzione con fanghi oleosi e con particelle fini. Allo stesso modo, il Modello di pressa a vite per acque reflue chimiche QXDL354 mostra come i mezzi corrosivi modificano le specifiche del materiale filtrante e i dettagli di tenuta.
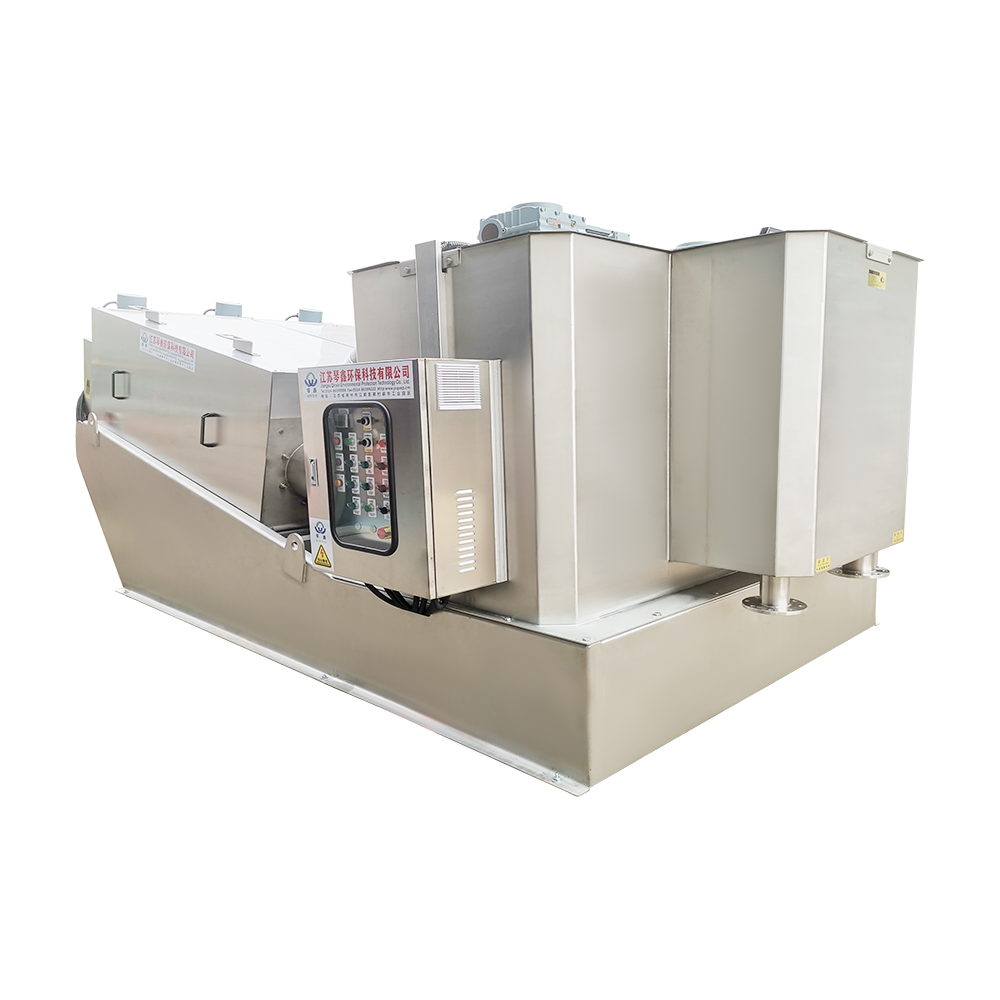
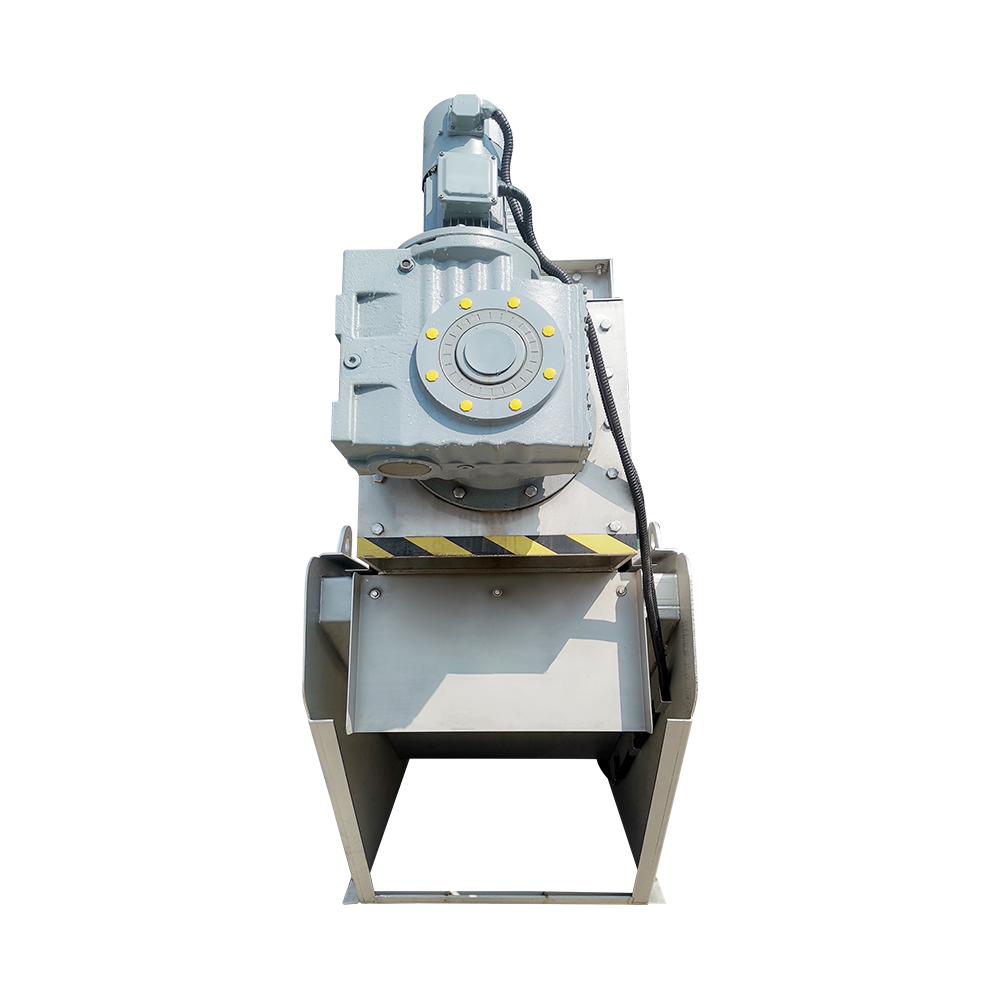 Macchina automatica per la disidratazione dei fanghi con pressa a vite per le acque reflue del bestiame Pressa a coclea ad alta efficienza per il trattamento delle acque reflue zootecniche. Automatizza la separazione solidi-liquidi, riduci il volume dei fanghi e diminuisci lo smaltimento... Visualizza il prodotto →
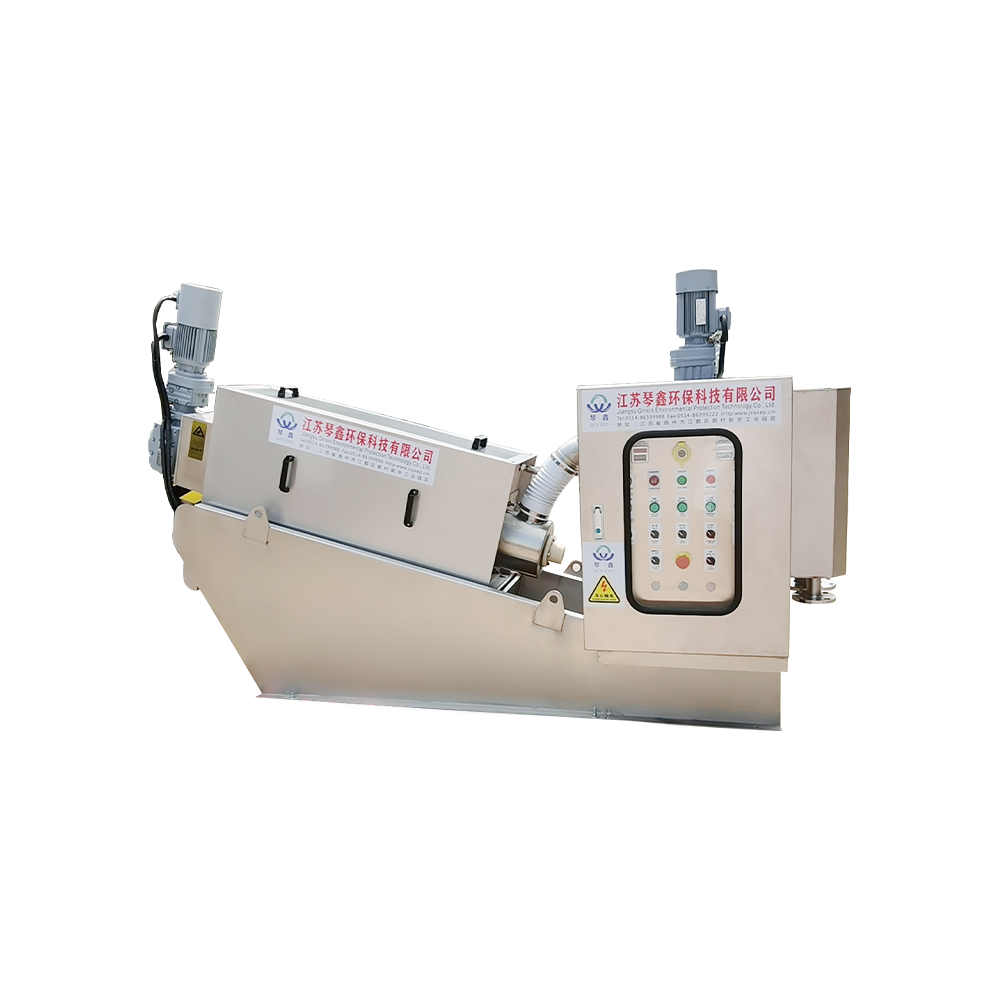
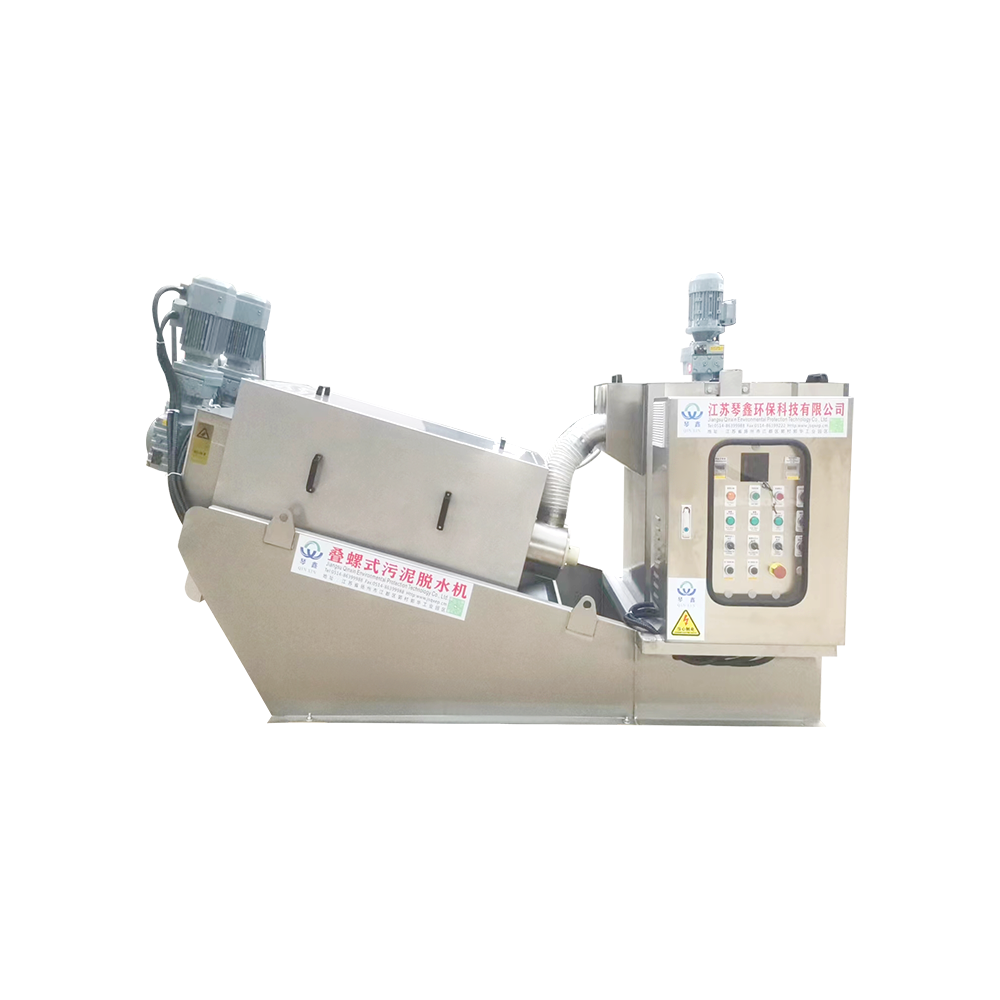
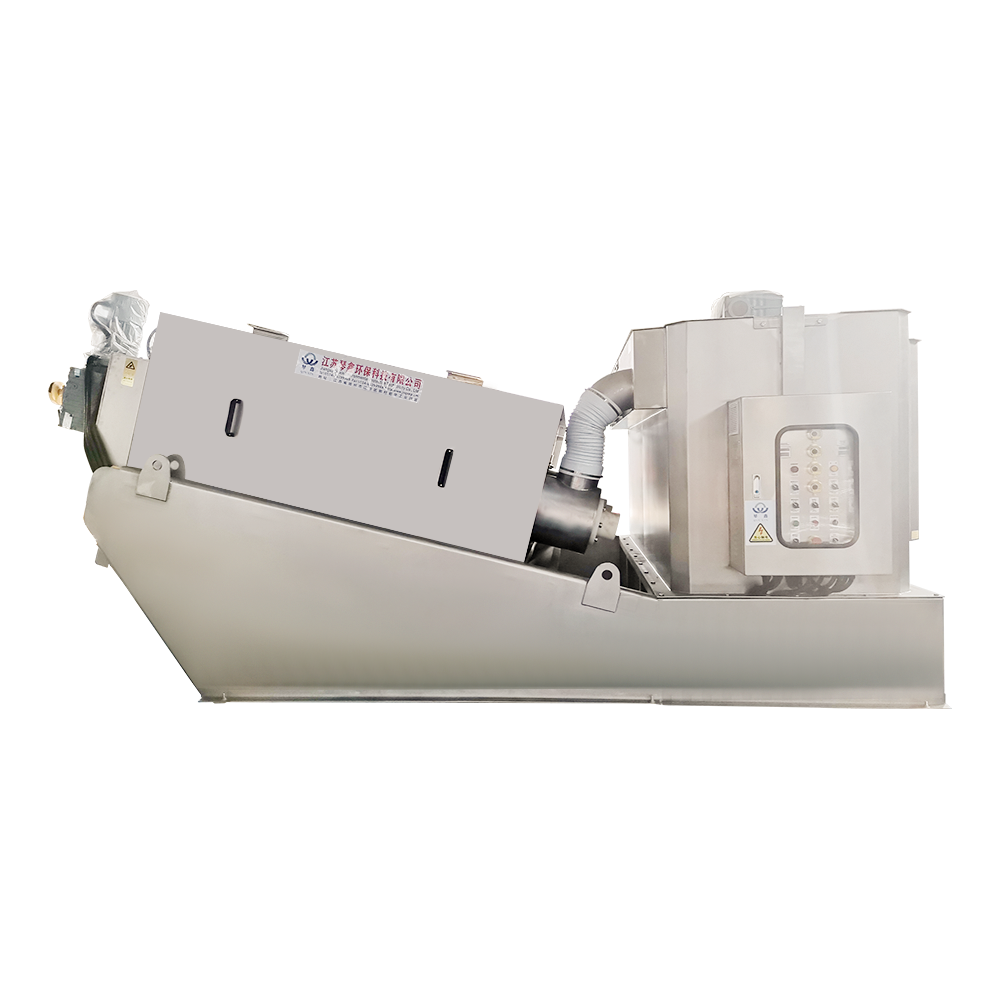
 Macchina per la disidratazione dei fanghi a vite a spirale ecologica personalizzata per il trattamento delle acque reflue Yangzhou Qinxin Environmental Protection Technology Co., Ltd. è la Cina che tratta i fanghi a spirale ecologici per il trattamento delle acque reflue ... Visualizza il prodotto →
Un ultimo punto pratico: abbinare la macchina al fango. Una pressa a vite orizzontale per uso alimentare segue standard igienici diversi rispetto a un modello per acque reflue industriali e i dettagli meccanici differiscono di conseguenza. L'abbinamento corretto riduce sia i costi di capitale che quelli operativi. L'abbinamento sbagliato trasforma un piccolo risparmio iniziale in anni di elevato utilizzo di polimeri e ripetuti interventi di assistenza.
Conclusione
Il processo di produzione della pressa a vite per acque reflue determina i tre numeri che contano di più per un impianto di trattamento: secchezza della torta, consumo di polimeri e tempi di inattività non programmati . La certificazione dei materiali, le tolleranze di lavorazione, l'allineamento dell'assemblaggio e i test di fabbrica non sono un gergo astratto relativo alla qualità. Costituiscono la differenza pratica tra una macchina da stampa che funziona da anni e una che richiede un'attenzione costante.
Quando si valutano i fornitori, chiedere di vedere come viene lavorato l'albero, come viene assemblato il filtro e cosa contiene effettivamente il rapporto di prova. Le risposte ti diranno di più sulla macchina di qualsiasi tabella di capacità nominali.







 TOP