
 ITA

Perché il controllo qualità determina le prestazioni della pressa a vite
Due presse a vite possono avere la stessa capacità e comportarsi in modo molto diverso durante il servizio. Uno fornisce la produttività dichiarata, produce un panello di solidi secchi pari al 21–25% e funziona per anni con manutenzione ordinaria. L'altro fatica a raggiungere il 18% di secchezza della torta, vibra visibilmente dopo sei mesi e sviluppa corrosione lungo le saldature entro due anni. Questo divario non è causato dalla teoria del design; è creato dal controllo di qualità. I materiali selezionati, le tolleranze mantenute durante la lavorazione e l'assemblaggio, i test eseguiti prima della spedizione e i documenti consegnati con la macchina determinano se le specifiche su carta sono reali.
Inizia con la conclusione che conta per gli acquirenti: gli standard di controllo della qualità sono il più forte indicatore dei costi operativi a lungo termine . Una macchina a basso prezzo con un controllo di qualità non verificato consumerà più energia, più polimeri e più ore di manutenzione rispetto al denaro risparmiato all'acquisto. Tratta gli standard di controllo qualità come un criterio di selezione formale, non come una formalità da approvare dopo la consegna.
Perché la pressa a vite è un test impegnativo di controllo qualità
Una pressa a vite funziona in condizioni che mettono rapidamente a rischio la produzione debole. Funziona ininterrottamente, spesso con orari 24 ore su 24, e l'intera linea di trattamento dipende dalla sua stabilità meccanica.
- Le particelle di fango abrasive si muovono costantemente contro il cestello del filtro e i bordi dell'elica.
- L'albero della coclea sopporta elevati carichi assiali e radiali che cambiano con la concentrazione dei solidi di alimentazione.
- La chimica delle acque reflue può variare da pH 2 a pH 12 e può contenere cloruri, solfuri o acidi organici.
- La dose di polimero, il consumo di energia e il costo della manodopera dipendono tutti da un comportamento meccanico costante e ripetibile.
Gli standard di controllo qualità riguardano materiali, dimensioni, assemblaggio, sicurezza elettrica, test delle prestazioni e documentazione. Se un fornitore non è in grado di dimostrare come viene controllata ogni area, la macchina rimane un'incognita, indipendentemente da quanto sia convincente la brochure. Recensione come funzionano le macchine per la disidratazione dei fanghi con pressa a coclea prima di valutare i controlli del produttore rispetto ai punti di controllo riportati di seguito.
La progettazione del processo influenza anche le aspettative di qualità. Per le acque reflue con un alto contenuto di solidi fibrosi o grossolani, una fase preliminare come la Separatore solido-liquido con pressa a vite QX60TS può ridurre il carico sulla stampante principale e stabilizzare le prestazioni. Gli standard di controllo qualità si applicano anche a quella macchina, perché un guasto a monte modifica la qualità dell'alimentazione alla pressa di disidratazione.
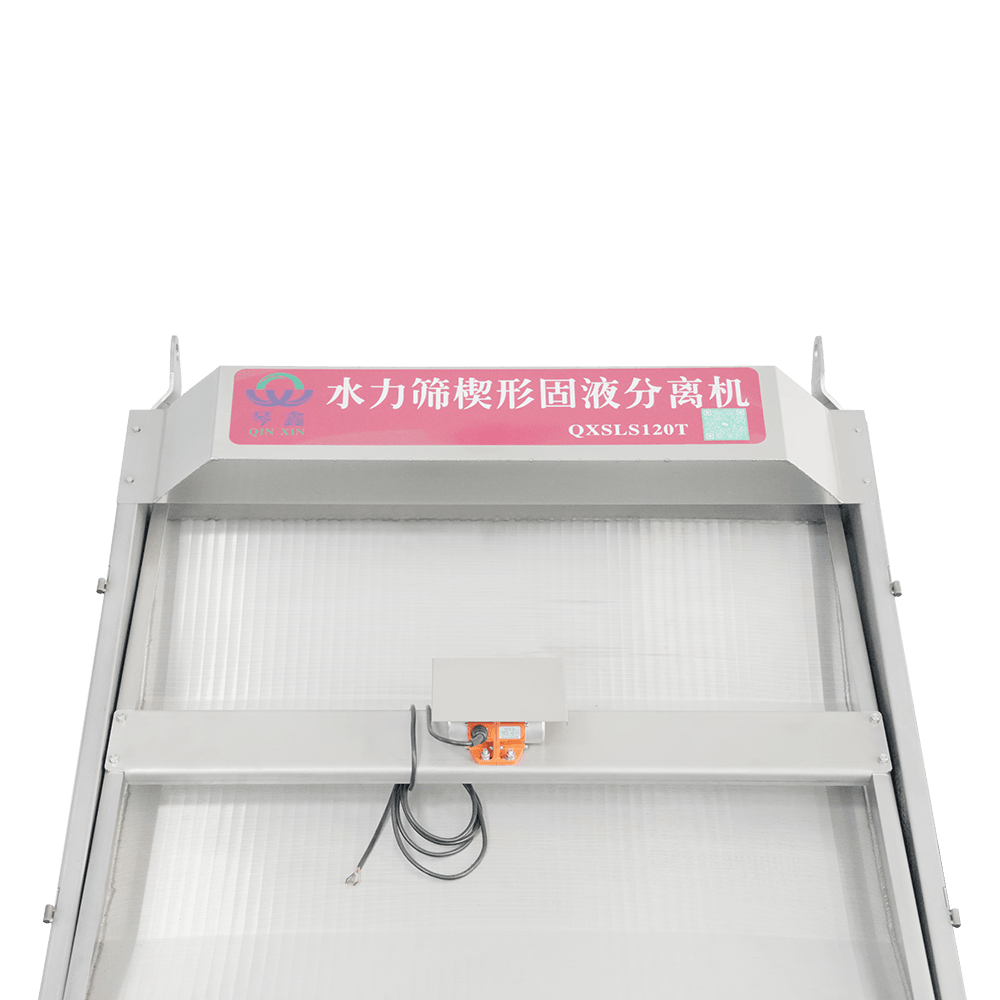 Attrezzatura idraulica per separatore solido-liquido con schermo inclinato idrociclone personalizzato/ Yangzhou Qinxin Environmental Protection Technology Co., Ltd. è la Cina con schermo inclinato personalizzato idrociclone separatore idraulico solido-liquido... Visualizza il prodotto →
Standard di qualità dei materiali
Gli errori materiali sono gli errori di controllo qualità più costosi perché sono sepolti nella macchina e difficili da riparare dopo l'installazione.
Gradi di acciaio inossidabile e spessore della lamiera
Ogni componente che entra in contatto con i fanghi o il filtrato deve essere realizzato in un acciaio inossidabile specifico. SUS304 è la scelta normale per i fanghi urbani e per la maggior parte dei fanghi industriali. SUS316 o SUS316L è richiesto laddove sono presenti cloruri, acqua di mare o sostanze chimiche aggressive, come spiegato in Considerazioni sulla corrosione dell'acciaio inossidabile per la costruzione di presse a vite . La qualità da sola non è sufficiente: lo spessore della lamiera determina la rigidità e la durata. Un cestello costruito con una piastra da 1,5 mm si flette diversamente da uno costruito con una piastra da 2,5 mm sotto la stessa pressione.
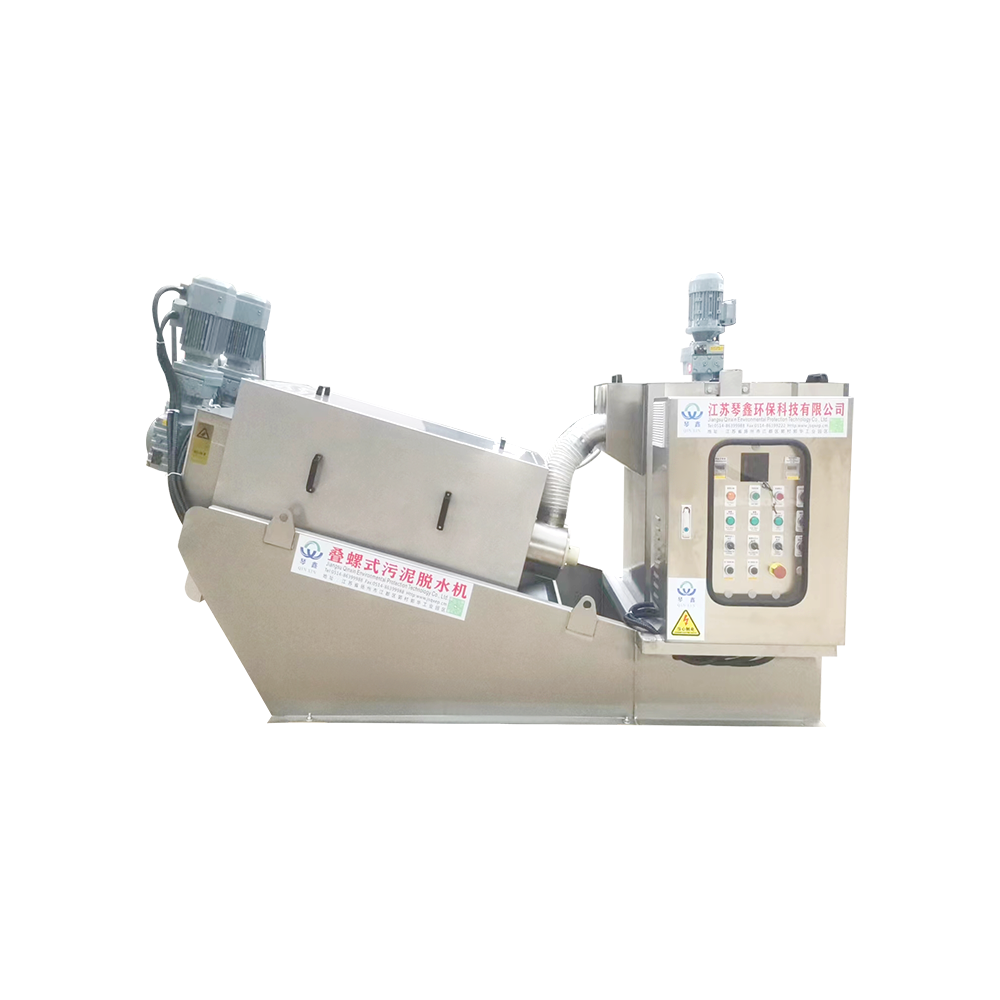
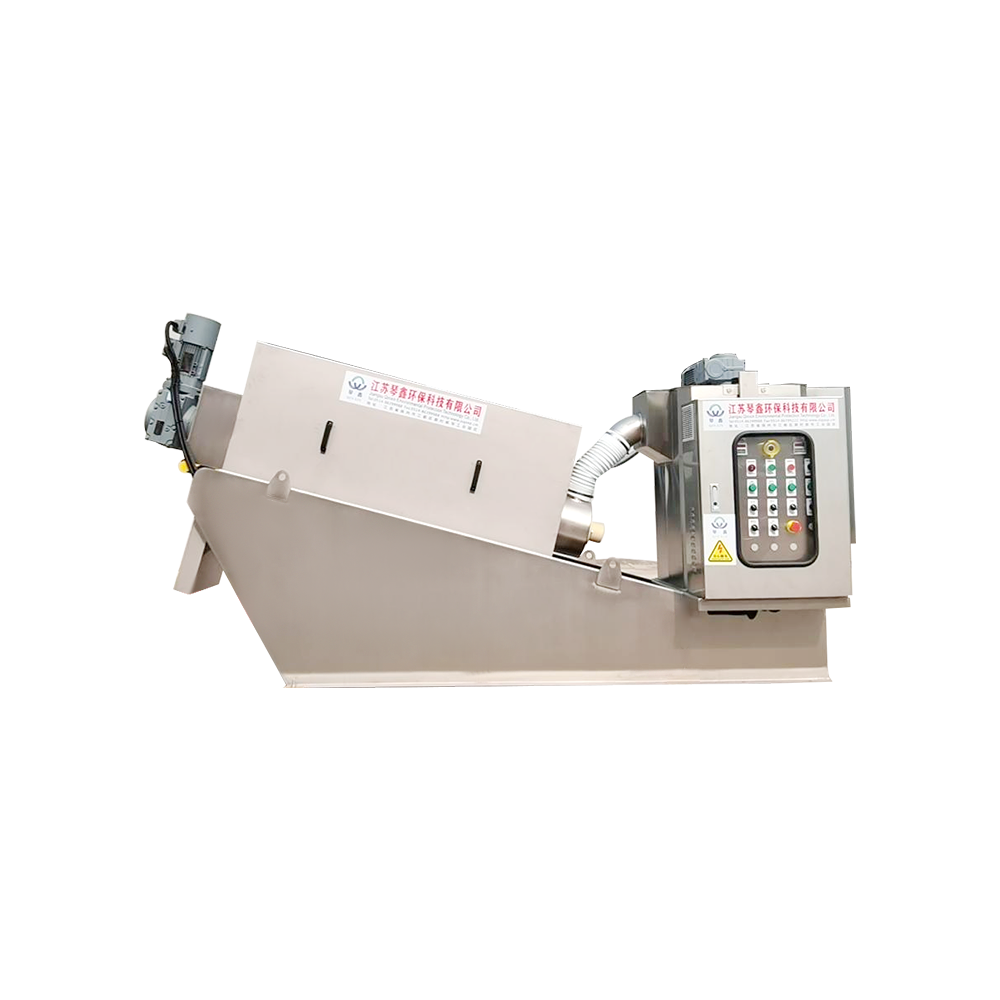
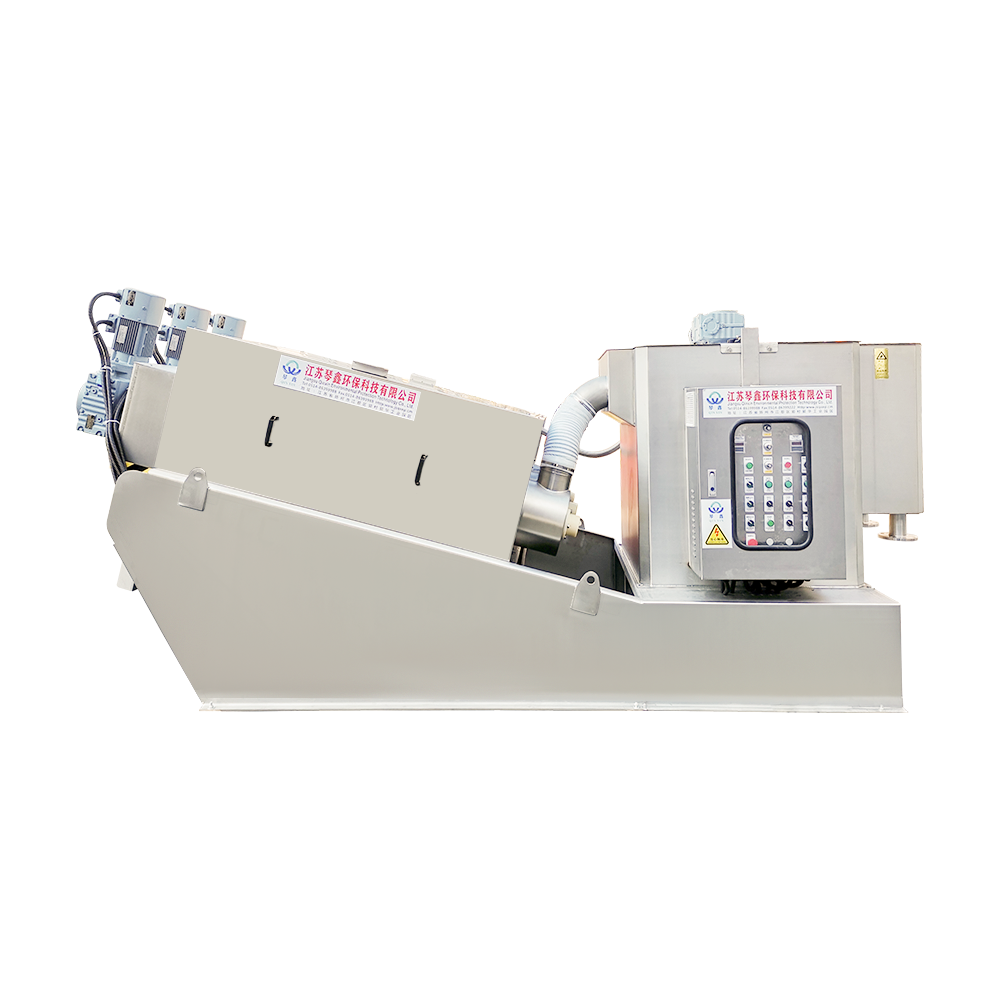
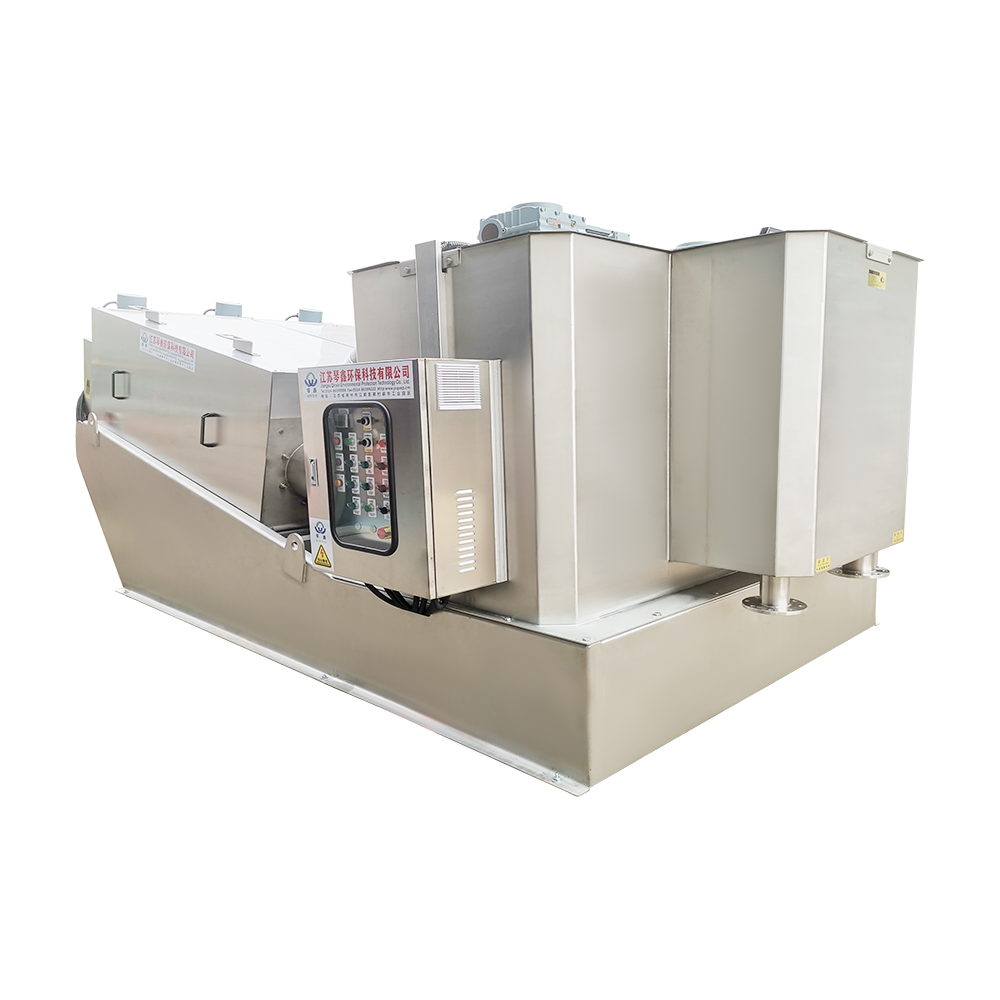
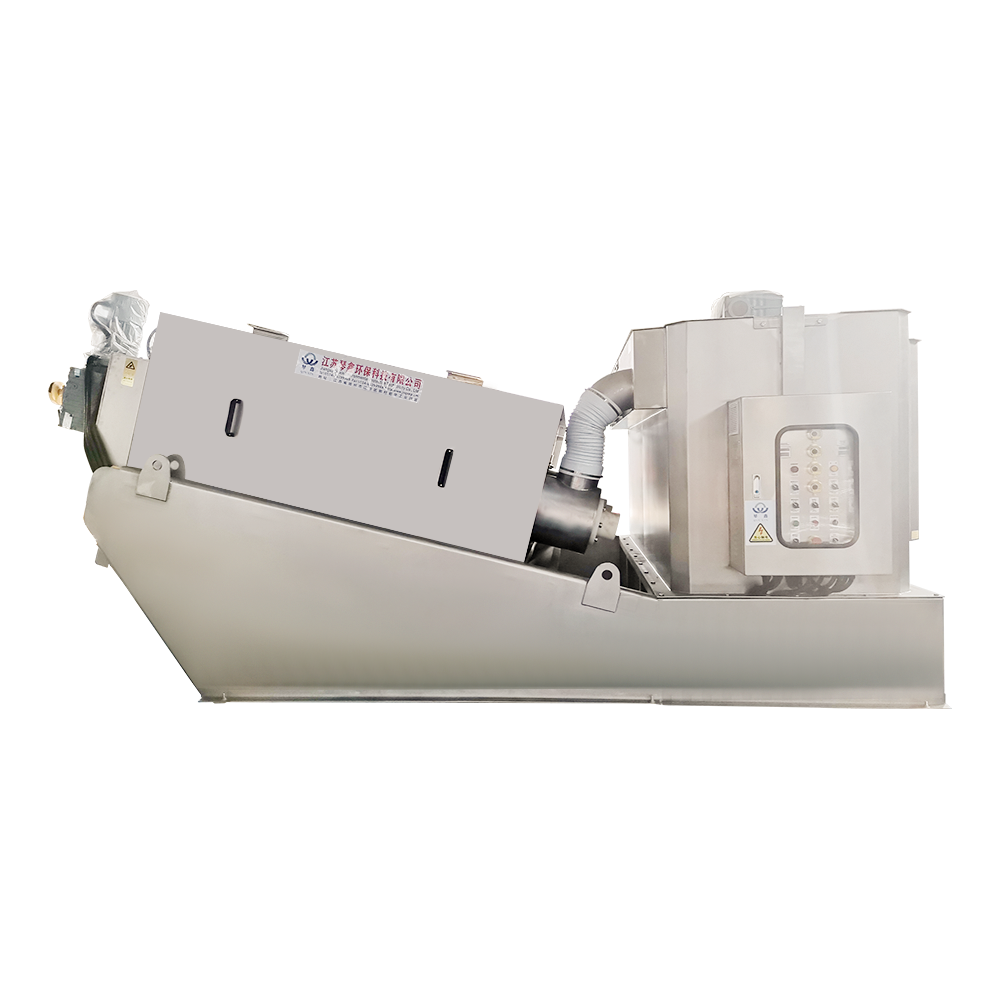
Richiedi i certificati dei materiali e verifica che la qualità consegnata corrisponda alle specifiche. Un fornitore disciplinato esegue l'ispezione in entrata, controllando i marchi di qualità, lo spessore, le condizioni della superficie e i certificati prima di rilasciare il materiale alla produzione. Macchine costruite secondo quella disciplina, come la Macchina per la disidratazione dei fanghi a vite a spirale automatica ecologica QXDL303 , mantenere la geometria del cestello coerente negli anni di servizio.
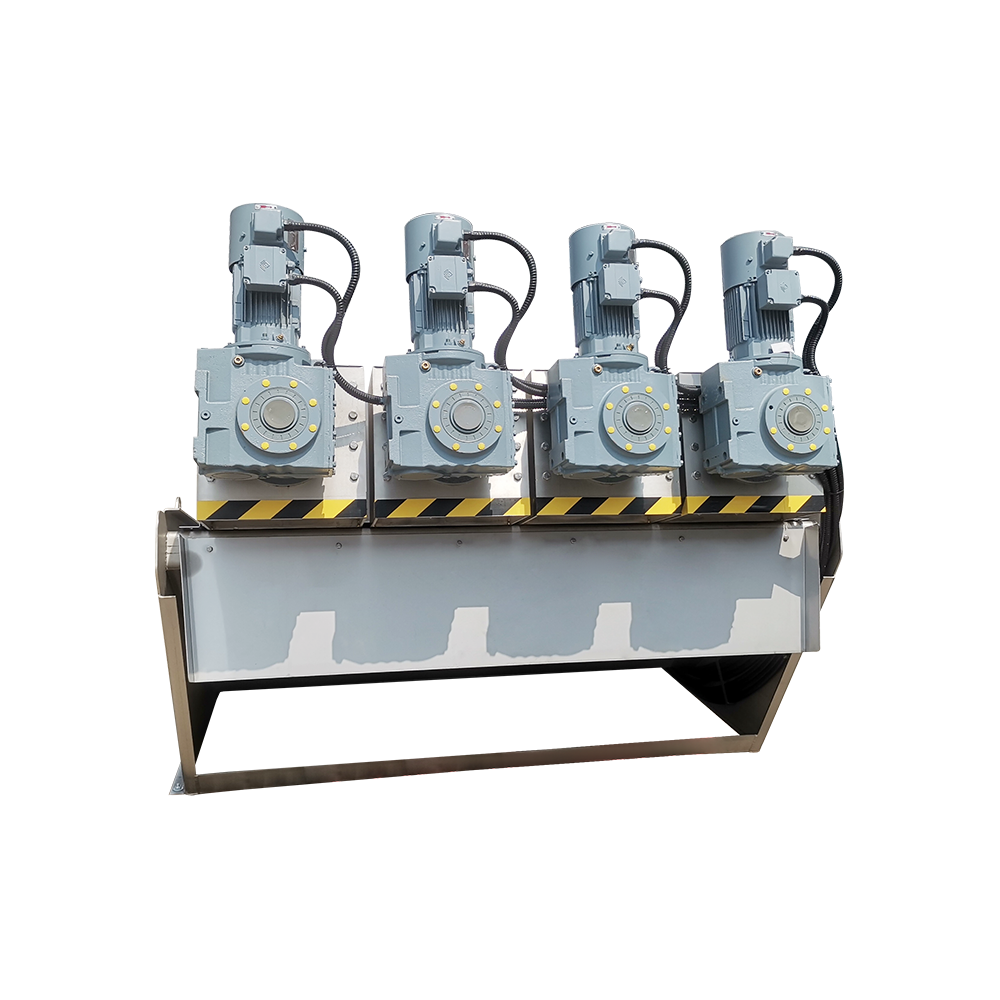 Macchina per la disidratazione dei fanghi a vite a spirale ecologica personalizzata per il trattamento delle acque reflue Yangzhou Qinxin Environmental Protection Technology Co., Ltd. è la Cina che tratta i fanghi a spirale ecologici per il trattamento delle acque reflue ... Visualizza il prodotto →
Saldatura e qualità della superficie
Telai e cestelli dipendono da saldature a piena penetrazione senza porosità, scorie o sottosquadri. Le saldature interne devono essere levigate per prevenire l'accumulo di fanghi e la corrosione locale. Le saldature sottoposte a pressione devono essere esaminate con metodi idrostatici o con colorante penetrante prima dell'assemblaggio. La finitura superficiale è altrettanto importante: le superfici interne ruvide accelerano la formazione di incrostazioni e complicano la pulizia, motivo per cui le superfici a contatto con i fanghi sono solitamente finite a Ra 3,2 µm o migliore.
Tolleranze dimensionali e di assemblaggio
Spazio del filtro e geometria del cestello
L'intervallo del filtro controlla sia la velocità di cattura che la formazione della torta. Le aperture delle fessure dovrebbero essere misurate segmento per segmento, perché la deviazione oltre circa ±0,2–0,5 mm crea percorsi di flusso preferenziali: le aree sottili della torta lasciano passare più acqua, riducono il tasso di cattura e aumentano la domanda di polimeri. Un protocollo QC credibile include misurazioni di singoli segmenti, non solo un controllo visivo.
Allineamento dell'albero e gioco di funzionamento
L'eccentricità dell'albero della vite nelle sedi dei cuscinetti deve essere compresa tra circa 0,05 mm. La distanza tra la spirale della coclea e il cestello del filtro è un valore previsto, generalmente 0,5–1,5 mm a seconda del tipo di fango, e deve essere uniforme su tutti i segmenti. Un allineamento inadeguato produce vibrazioni, usura irregolare, deflessione permanente dell'albero e guasto prematuro dei cuscinetti.
Tenute e componenti rotanti
Le guarnizioni sono un punto di guasto frequente nel servizio delle acque reflue. Lo standard di controllo qualità dovrebbe specificare il materiale della guarnizione e verificare le prestazioni di tenuta alla pressione nominale. I cuscinetti devono essere selezionati per il funzionamento continuo e gravoso con un fattore di servizio adeguato e i motori elettrici in ambienti umidi e polverosi devono essere classificati IP55 o superiore per il servizio continuo S1.
Verifiche del sistema elettrico e di guida
Il controllo qualità si estende alla trasmissione. Un torchio a vite è una macchina a coppia elevata: il motore, il riduttore e il convertitore di frequenza devono corrispondere alla coppia iniziale e al carico variabile di solidi. I controlli principali sono:
- Motore classificato per servizio continuo (S1) con protezione della custodia IP55 o superiore.
- Fattore di servizio del riduttore di almeno 1,5 per applicazioni con fanghi.
- Compatibilità VFD quando è previsto il funzionamento a velocità variabile.
- Protezione da sovraccarico termico e arresto di emergenza nel pannello di controllo.
Verifica e test delle prestazioni
La documentazione è utile, ma il test ne è la prova. Ogni macchina deve essere sottoposta a un ciclo di funzionamento a vuoto prima della spedizione: rotazione regolare, assenza di rumori o vibrazioni anormali, assorbimento di corrente stabile e assenza di perdite di olio. Ove possibile, richiedere una prova di carico con fanghi rappresentativi per verificare la produttività, la secchezza della torta e la cattura dei solidi. La tabella seguente elenca i punti di controllo che un protocollo di test di fabbrica dovrebbe coprire.
| Punto di controllo | Criterio di accettazione tipico | Rischio se ignorato |
|---|---|---|
| Uniformità della larghezza della fessura del filtro | Deviazione entro ±0,2–0,5 mm | Filtrato torbido, torta irregolare |
| Eccentricità dell'albero nelle sedi dei cuscinetti | 0,05 mm o meno | Vibrazioni, guasto prematuro dei cuscinetti |
| Corsa a vuoto | Funzionamento regolare, corrente stabile | Difetti di assemblaggio nascosti raggiungono il sito |
| Caricare il test di secchezza della torta | Tipicamente 20–30% DS con flocculazione corretta | Capacità sopravvalutata |
| Velocità di cattura dei solidi | 92–95% o superiore con flocculazione corretta | Costo elevato del polimero, rischio di permesso |
| Prova di tenuta | Nessuna perdita alla pressione nominale | Corrosione e problemi di sicurezza |
Il condizionamento dei polimeri fa parte dello stesso test. La flocculazione stabile dipende dalla concentrazione, dal tempo di invecchiamento e dall'accuratezza del dosaggio. Un dispositivo di dosaggio polimerico integrato con controllo di frequenza variabile, come il QXYTH3000L dispositivo di dosaggio polimeri integrato , mantiene la dose costante durante i test di accettazione e il normale funzionamento, il che rende significativo il risultato del test.
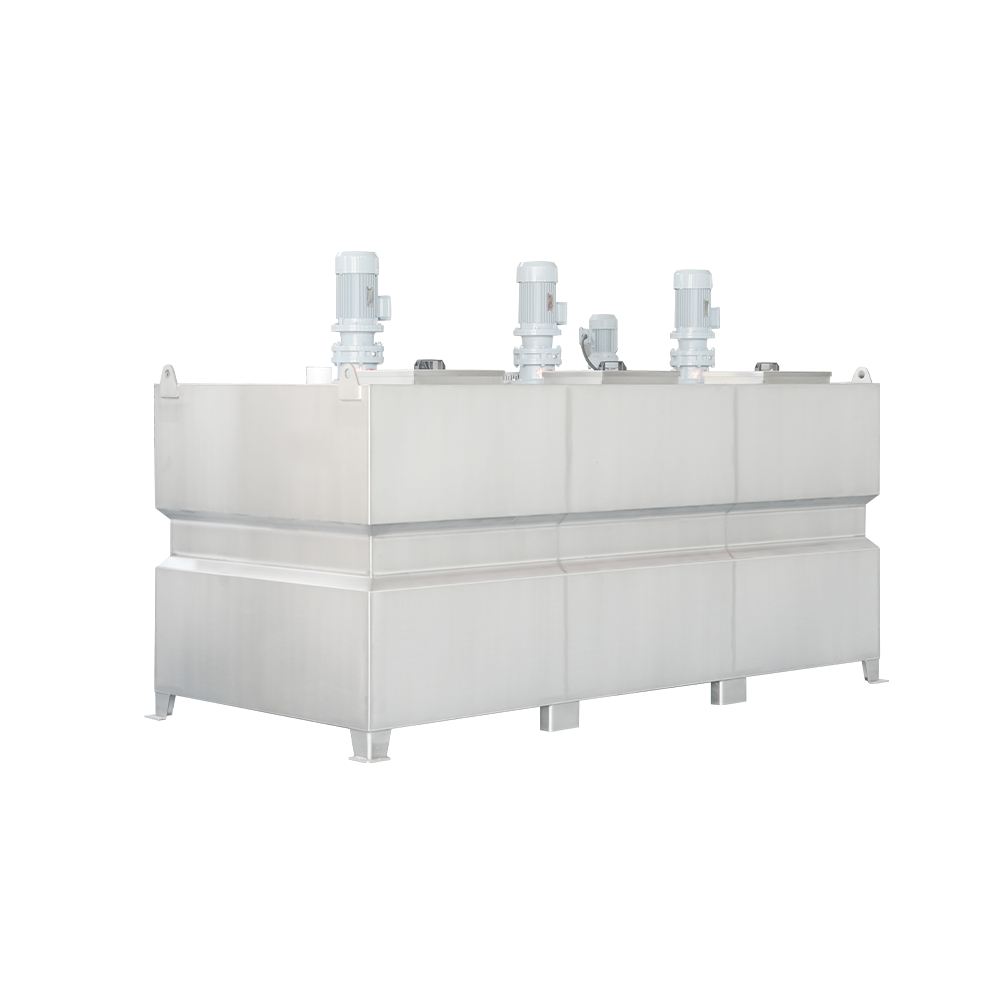 Dosaggio chimico in polvere integrato automatico personalizzato Dosaggio a frequenza variabile Dev Yangzhou Qinxin Environmental Protection Technology Co., Ltd. è la Cina con dosaggio chimico automatico integrato in polvere a frequenza variabile... Visualizza il prodotto →
Leggere il protocollo del test riga per riga. Se un fornitore non è in grado di fornire valori misurati relativi a secchezza della torta, velocità di cattura, consumo di energia e livello di vibrazioni, considerare la prestazione dichiarata come marketing.
Standard di certificazione e documentazione
Il QC non è completo finché non esistono i record. Il pacchetto di consegna deve includere certificati dei materiali, registri di ispezione della saldatura, rapporti di ispezione dimensionale, schede tecniche di motori e riduttori, schemi di cablaggio elettrico, un rapporto di test di accettazione in fabbrica e manuali di installazione e manutenzione. Questi documenti costituiscono la base per la messa in servizio, l'ordinazione dei pezzi di ricambio e la risoluzione dei problemi.
Le certificazioni di sistema completano questi record. La ISO 9001 indica che esistono procedure documentate; La certificazione del sistema di gestione della salute ambientale e sul lavoro è comune nelle fabbriche ben gestite. Lo scopo non è contare i certificati ma confermare che le procedure vengono seguite nella pratica.
Come valutare la capacità di controllo qualità di un fornitore
È sufficiente un audit mirato; non è necessario personale ispettivo a tempo pieno.
- Chiedere al fornitore di dichiarare i punti QC e i valori di accettazione per i punti di controllo sopra indicati. Risposte vaghe rivelano un controllo debole.
- Controlla la fabbrica o esegui un audit video: controlla lo stoccaggio del materiale in entrata, la qualità della saldatura, gli strumenti di misurazione e la calibrazione delle apparecchiature di prova.
- Richiedi installazioni di riferimento in settori simili al tuo, come quello delle acque reflue municipali, alimentari, lattiero-casearie, chimiche o zootecniche.
- Confronta le dichiarazioni sul consumo di energia e polimeri con i dati operativi effettivi provenienti dai siti di riferimento.
I produttori con una base produttiva comprovata rappresentano un punto di partenza ragionevole. Yangzhou Qinxin Environmental Protection Technology Co., Ltd., ad esempio, riporta una struttura di 14.000 m², più di 600 clienti e certificazioni ISO del sistema di gestione della qualità, dell'ambiente e della salute sul lavoro. Gli acquirenti dovrebbero comunque verificare le dichiarazioni operative attraverso un audit di fabbrica ed esaminarle guida alla scelta di una pressa di disidratazione in base alle prestazioni e alla capacità prima di impegnarsi.
Il controllo di qualità come requisito contrattuale
Il controllo di qualità non è una pila di certificati. È la catena di causa-effetto che collega la scelta dei materiali, la tolleranza di produzione, i test e la documentazione a un sistema di disidratazione affidabile. Una pressa a coclea per acque reflue è una macchina di precisione che opera in un ambiente aggressivo; gli standard su cui si basa decidono se diventa l'unità più affidabile nella linea di trattamento o la fonte di tempi di inattività ricorrenti. Definisci le aspettative di controllo qualità nel contratto di acquisto, verificale in fabbrica e richiedi il rapporto di prova come parte della consegna.







 TOP